

在工业设备与传感器布线中,端接方式直接决定了现场作业效率、电气接触稳定性与后续维护成本。M12 连接器最常见的两类接线形式为面向现场灵活组装的螺钉端接(螺钉压接),以及面向产线标准化集成的压接 / 焊线端接(主要为注塑成型式工厂预制线束)。两者在连接机制、作业流程与应用侧重上存在清晰分工。
端接机制与工艺原理
- 螺钉端接(现场组装式)
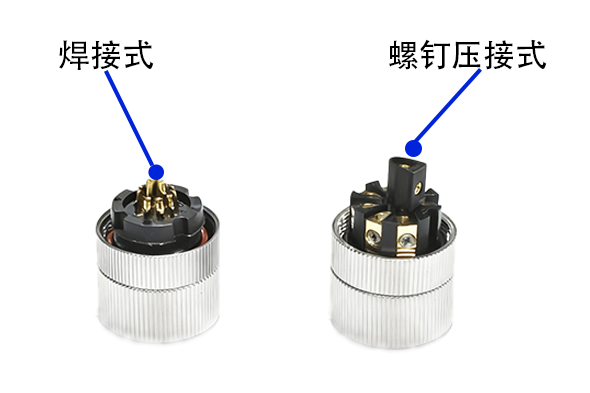
组装式 M12 连接器主要采用螺钉压接机制。接线时,线缆外被剥开,芯线穿入端子孔位后,通过螺丝刀旋转紧固螺钉,对导体施加机械下压力实现紧密贴合与导通。
免焊接施工:无需电烙铁或现场辅助电源,剥线后即可完成装配。
物理可逆:螺钉属于可拆卸机械结构,支持现场松开螺钉重接、退针或更换外壳。
- 压接 / 焊线端接(工厂预制成型式)
注塑成型式 M12 线缆通常在工厂标准化环境中完成端接(如焊线式或精密端子压接),随后进行一体化注塑密封。
- 出厂预制完成:芯线与针孔的电气连接由专用夹具焊接或端子压接完成,规避了现场人工拧紧扭矩不均带来的接触波动。
- 注塑一体密封:端接完成后整体注塑成型,将金属针孔、引线根部与线缆外被包覆为一体,自带实心密封与应力消除结构。
核心维度对比
| 对比维度 | 螺钉端接(组装式) | 压接 / 焊线端接(成型式预制) |
|---|---|---|
| 操作工具 | 小型螺丝刀、剥线钳 | 工厂专用焊接 / 压接机、注塑设备(现场免工具) |
| 操作难度 | 对人员有要求,需把控剥线长度与紧固扭矩 | 现场无接线门槛,直接插拔旋紧对接 |
| 接线速度 | 需逐芯剥线并逐颗紧固,现场耗时较长 | 即插即用,单点对接数秒内完成 |
| 电气与机械可靠性 | 依赖现场紧固质量,强振动环境需配合防松设计 | 工厂工艺一致性高,注塑结构抗拉扯与抗渗性能稳定 |
| 可返工性 | 高,螺钉松开即可重新配线或调整线序 | 极低(接头不可无损拆解),损坏通常整根更换 |
| 线缆长度适应性 | 极强,现场可根据实际桥架走向随裁随接 | 依赖设计阶段预定长度,现场不可随意缩减或延长 |
工程取舍与适用场景划分
- 螺钉端接:现场维修与非标线缆改造
工业设备在安装调试和售后运维阶段,经常遇到布线路径非标、走线管道狭窄或突发断线等情况:
管路穿线受限:当线管或机箱开孔小于 M12 接头外径时,可先单放裸缆,穿线到位后再就地组装接头。
非标与改造成型:设备试制或技改期间走线长度难以预先冻结,现场按实际尺寸裁剪配线更具灵活性。
应急抢修维护:产线传感器或总线线缆破损断裂时,运维人员携带简易工具即可在机台旁切除受损段快速修复,缩短停机等待时间。
- 压接 / 焊线端接:产线批量快速部署
在标准化成套设备制造(如机器人工作站、输送线体、锂电与光伏制程机台)中,装配节拍与批次一致性是核心考量:
缩短装配工时:工厂预制成型线束免去现场剥线、接线与测试工序,支持批量快速装配。
稳定应对振动与应力:一体注塑成型提供了外被到接头的应力过渡与密封包覆,在拖链运动、油污环境或机械振动工况下,能有效避免现场人工接线虚接或线芯拉脱隐患。
胜蓝 M12 连接器组合
为匹配设备从 “现场灵活配线” 到 “产线批量集成” 的差异化需求,胜蓝提供覆盖多种形态的 M12 工业连接器产品组合:
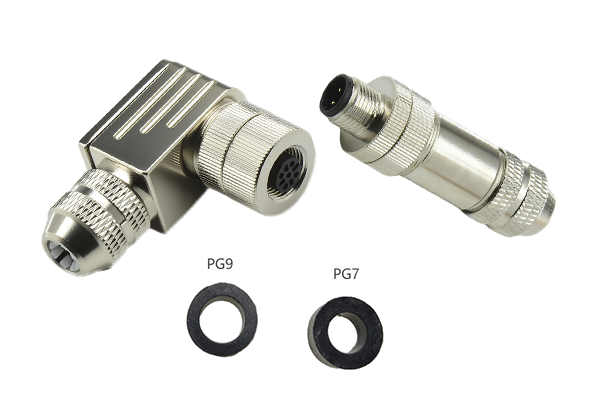
胜蓝 M12 组装式系列:采用螺钉压接端接方式,免焊接现场组装;提供金属屏蔽款与半金属塑胶款,适配 PG7、PG9 等电缆入口,支持按走线空间灵活选择公头、母头、直头与弯头。
胜蓝 M12 成型式系列:采用焊线式工厂预制线束,配合注塑封装与应力消除结构,出厂即具稳定防护特性;提供直头、弯头、公头(针)、母头(孔)及屏蔽 / 非屏蔽规格,即插即用,提升产线批量部署效率。
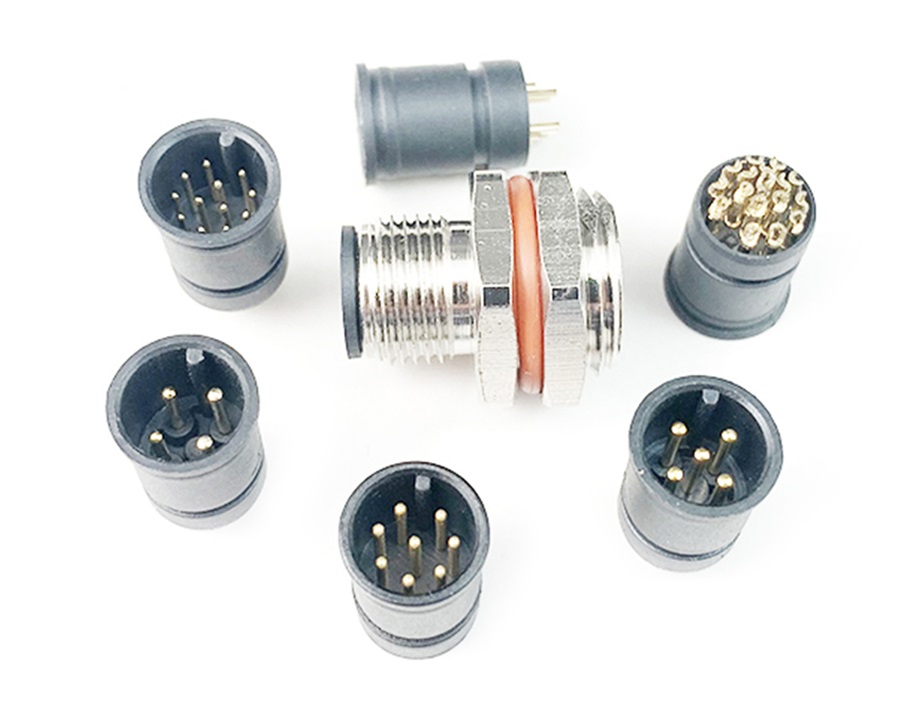
胜蓝 M12 面板式系列:提供前锁与后锁外壳形式,接线端支持焊线式与 PCB 板端焊接,打通电气柜体、机壳与外部传感器网络的接口互连。
胜蓝 M12 产品线涵盖工业标准的 A 编码(传感器与直流供电)、B 编码(现场总线)以及 D 编码(工业以太网通信)等等,工程师可根据实际线缆施工阶段、机械振动与现场维护需求,成套选配适配的端接形态与结构方案。

