"简牛"是简易牛角的简称。这句话本身就说明了两者是同宗:都是焊在 PCB 上的针座(Header),线端都配胶壳护套对插,连英文语境里都常被混着叫。混淆的根源在于:两者的针排规格几乎通用,2.54mm 间距、单双排、180°/90° 这些参数完全一致,差异全部集中在"胶壳结构"上。
但差异虽小,选错后果不小:该用牛角的地方用了简牛,设备一振动线就松,售后查两天查不出来;该用简牛的地方用了牛角,每个点多花的钱乘以百万级产量,就是一笔不小的冤枉钱。这篇文章把两者的区别一次拆完。
结构差异:无围栏 vs 有围栏
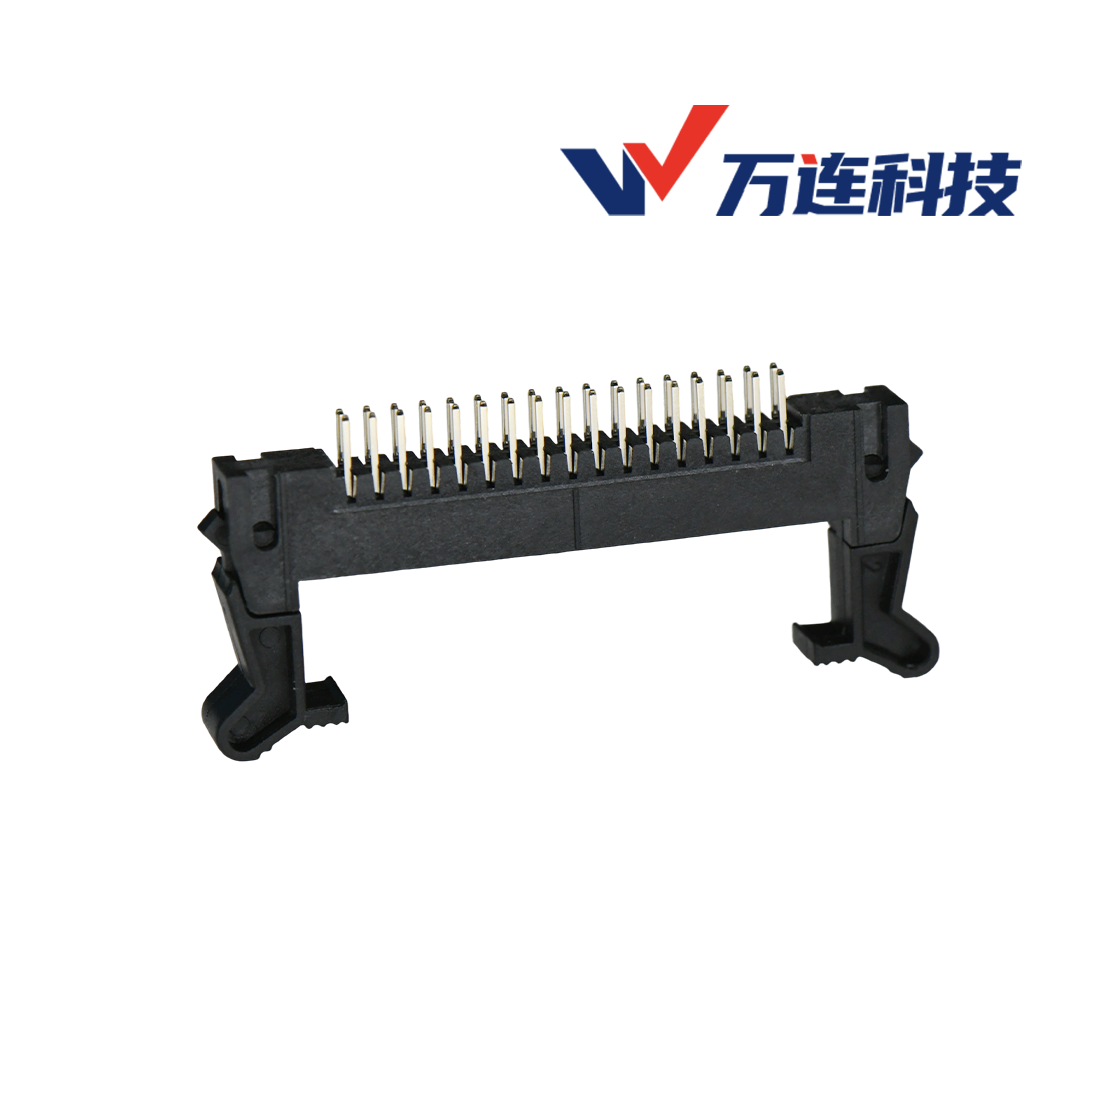
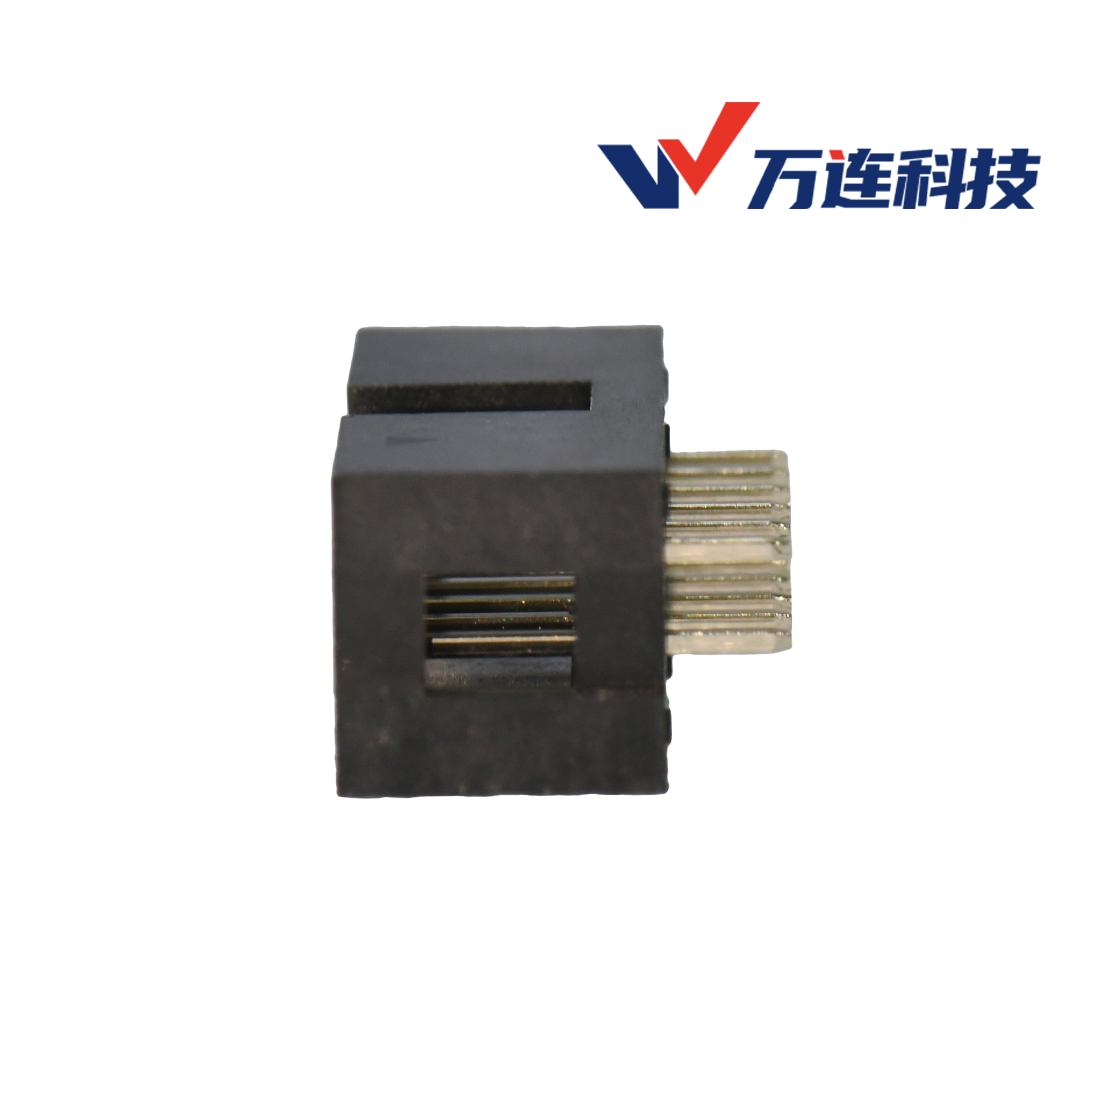
简牛(Wafer / 简易牛角):本体只有"针排 + 矮胶壳 + 定位柱"。线端护套插上后,靠护套自身的过盈配合保持在位,没有额外的机械锁定。好处是高度低、结构简单、胶壳模具成本低;代价是抗拉脱能力弱,护套容易被碰松或拽脱。
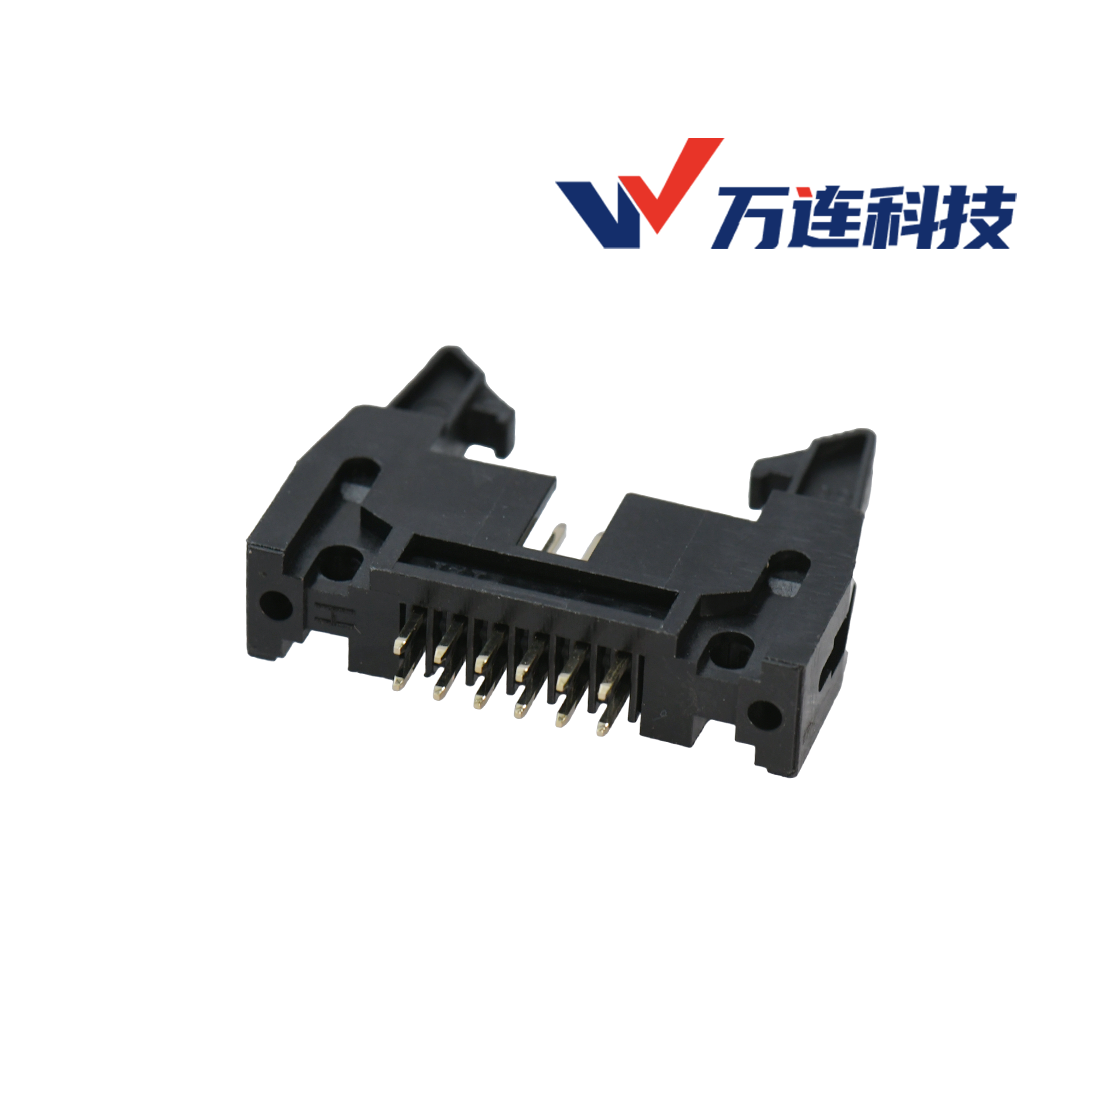
牛角(Box Header):针排四周多一圈塑料围栏,顶部带锁扣(卡扣)结构,线端配带卡扣的护套,插入后被围栏包裹、被卡扣锁紧,形成"半封闭"的机械锁定。部分牛角还有双层长耳扣 + 定位片的三塑结构,耳扣让卡扣扣合更牢,定位片让反插在物理上不可能。这类强化结构是牛角家族的卖点所在,选型时如果对应工况用得上,值得为它买单(下文第四节展开)。
简牛是"插上就行",牛角是"插上还上锁"。
五维对照表:选型时逐项核对
| 对比维度 | 简牛(简易牛角/Wafer) | 牛角(Box Header) |
|---|---|---|
| 围栏结构 | 无围栏,矮胶壳 + 定位柱 | 四周完整围栏 |
| 锁定方式 | 过盈保持,无卡扣 | 卡扣锁扣,机械锁定 |
| 防呆/防反插 | 仅靠定位柱 | 围栏键位 + 定位片,物理防呆 |
| 抗拉脱/抗振动 | 一般,适静态场景 | 强,适振动与频繁维护 |
| 成本 | 低(胶壳简单) | 中(多围栏与锁扣结构) |
两个补充说明:
- 卡扣要看清"有没有、在哪一侧"。有的牛角卡扣在长边两侧(外扣),有的在端部耳扣位。下单时护套与针座必须配对采购,否则卡扣扣不上,围栏形同虚设。
- 镀层与材质是共通项。塑体耐温等级、阻燃等级与镀层体系,简牛和牛角在万连产品线上完全同规格(具体材质与镀层说明见支柱页),因此不构成两者的区分点——选型对比时可直接跳过这一项,别被供应商拿材质做的文章带偏。
板端焊接结构对比:SMT 与 DIP 的不同讲究
简牛和牛角都有 DIP(插板波峰焊)与 SMT+CAP(贴片 + 定位帽)两种板端工艺,但选型侧重不同:
SMT 场景:贴片后过回流焊,胶壳要承受高温回流曲线,高温尼龙是主流选择;带 CAP 定位帽的版本在贴装时先定位、吸嘴不偏移,贴片良率明显更高。这一点对简牛和牛角同样成立。围栏在回流焊里是"双刃剑":它遮住部分针体,锡膏量与排气设计不当容易产生虚焊,所以牛角的 SMT 版本对钢网开孔和锡量更敏感,来料时要向厂商确认 SMT 应用笔记。
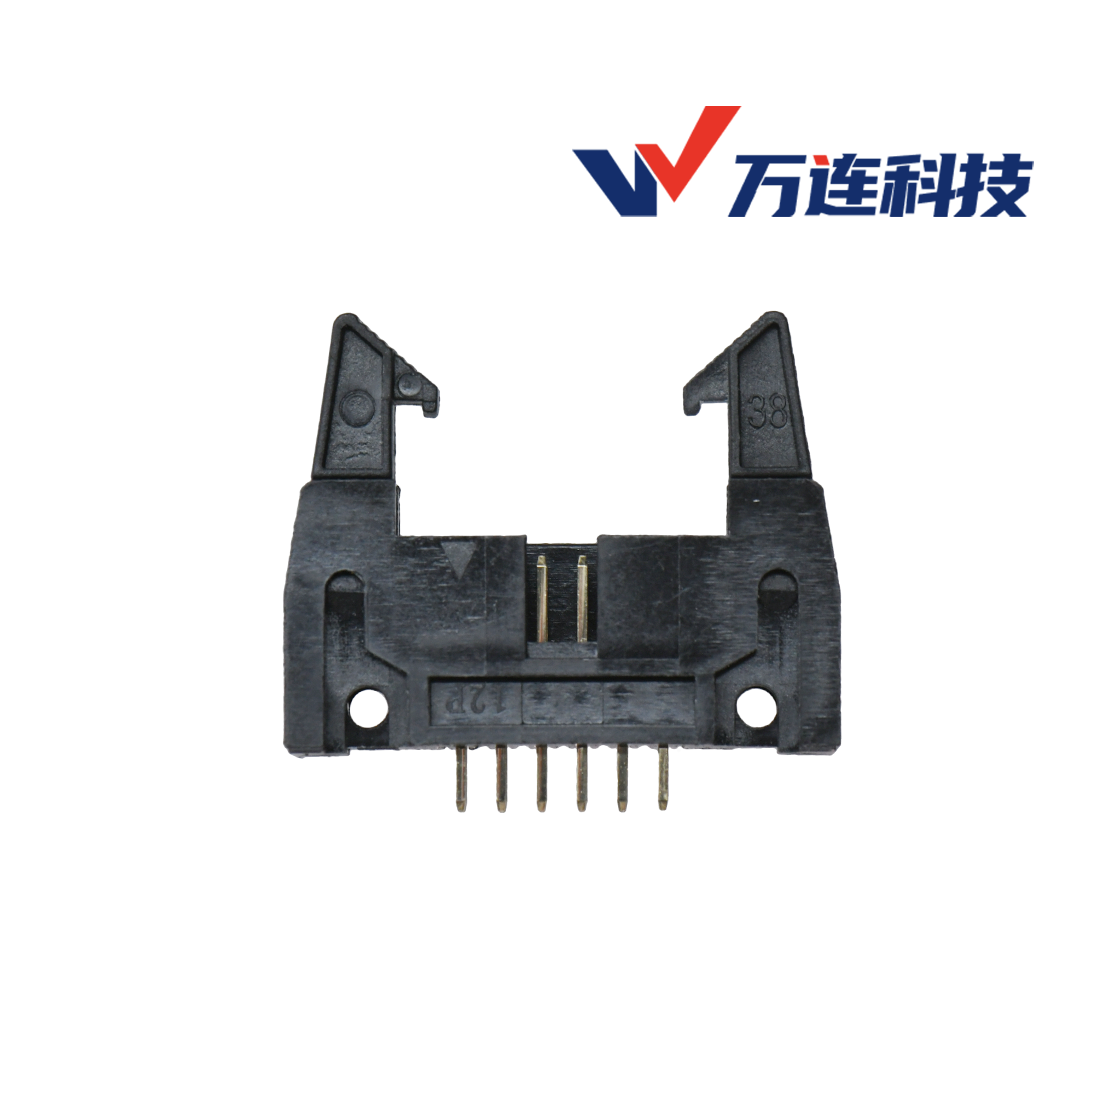
DIP 场景:插板后波峰焊,针体直接穿板,结构强度高、焊接可靠,对胶壳耐温要求相对低;牛角的长耳扣在 DIP 版本上还有"手拔护套时借力"的附加价值。批量自动化插装时两者有一个关键差异:简牛因结构矮小,普遍提供盘装/卷装编带,可直接上自动插针机;牛角因围栏体积大,编带包装尺寸更大,部分结构只能散装供料——能不能上自动机,是两者在产线端的隐性差别,评估产能时别漏了这一项。
给硬件工程师的提醒:评估样板阶段用 DIP 手焊验证功能没问题,但量产工艺一旦定了 SMT 或 DIP,针座选型就锁死了——改端接方式意味着改钢网、改治具、改产线节拍,成本远超连接器差价。
成本与场景:什么时候值得为围栏买单
买简牛的三个信号:
- 设备工作环境静态、插上后基本不再动(家电面板、固定安装的传感板)
- 插拔频次低,产品全生命周期就装配那一次
- 成本敏感、用量大,一个胶壳省几分钱,全年就是几十万
买牛角的三个信号:
- 有振动或运动(伺服、机器人关节、车载、便携设备)
- 需要多次维护插拔(工控模块、可更换部件)
- 插错方向会烧板,必须物理防呆(电源类、带极性信号线)
一个经验公式:牛角比简牛贵出的部分,本质上是在为"防呆 + 锁紧"买单。只要你的产品有"线被拽、板在晃、人手会碰"这三者之一,这钱就该花;三者全无,简牛就是更优解。
三问决策法:30 秒定简牛还是牛角
- 线会动吗? 会振动、会弯折、会被外部触碰 → 牛角。
- 人会反复插拔吗? 维护窗口频繁 → 牛角;装配后不再动 → 简牛。
- 插错会出事吗? 反插损坏贵重板卡 → 带定位片牛角;极性无所谓 → 简牛即可。
定了型号之后:散件采购,还是连皮带线买组件?
无论简牛还是牛角,定型号后都会遇到同一个采购分叉:买散件自己压线,还是买压好线的端子线束。
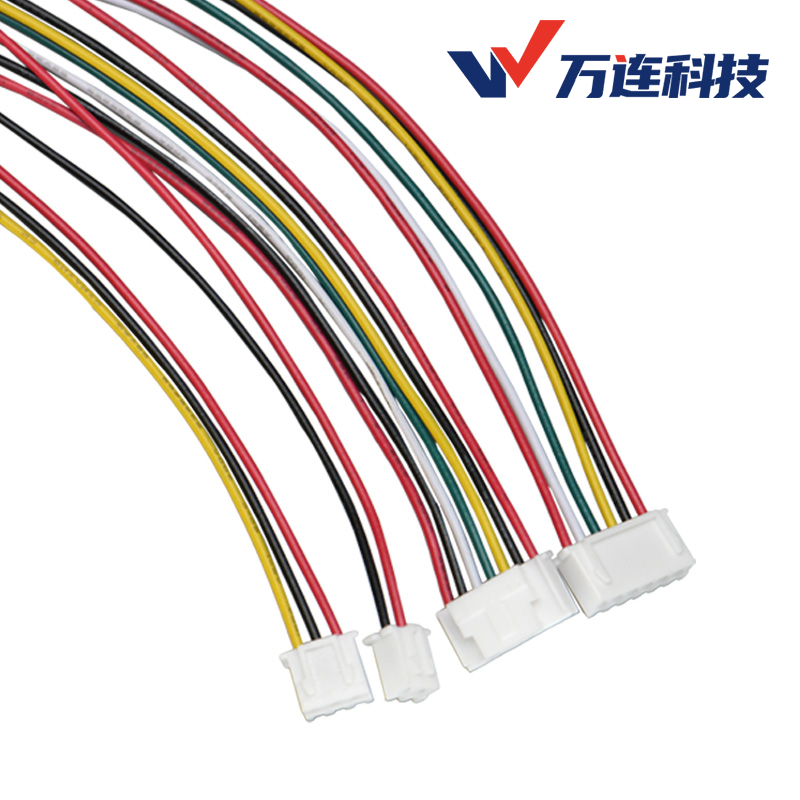
- 简牛组件 = 简牛 + 线端胶壳护套 + 压好端子的线材;牛角组件同理,只是护套换成带卡扣的版本。两种组件的对插手感、锁定结构差异与散件完全一致。前文的结构对比不因采购形态而改变。
- 判断依据还是那三问之外的第四问:这批量有没有压接产能。研发打样几根到几十根,配压接工具和端子料不划算,直接按图采购组件更快;量产阶段若自建了压接工序,散件+自压的总成本通常更低。
- 无论哪种形态,下单时把"针座料号 + 线规线长 + 端接方式"写全,供应商才能一次报价到位,这是组件采购与散件采购唯一的描述差异。