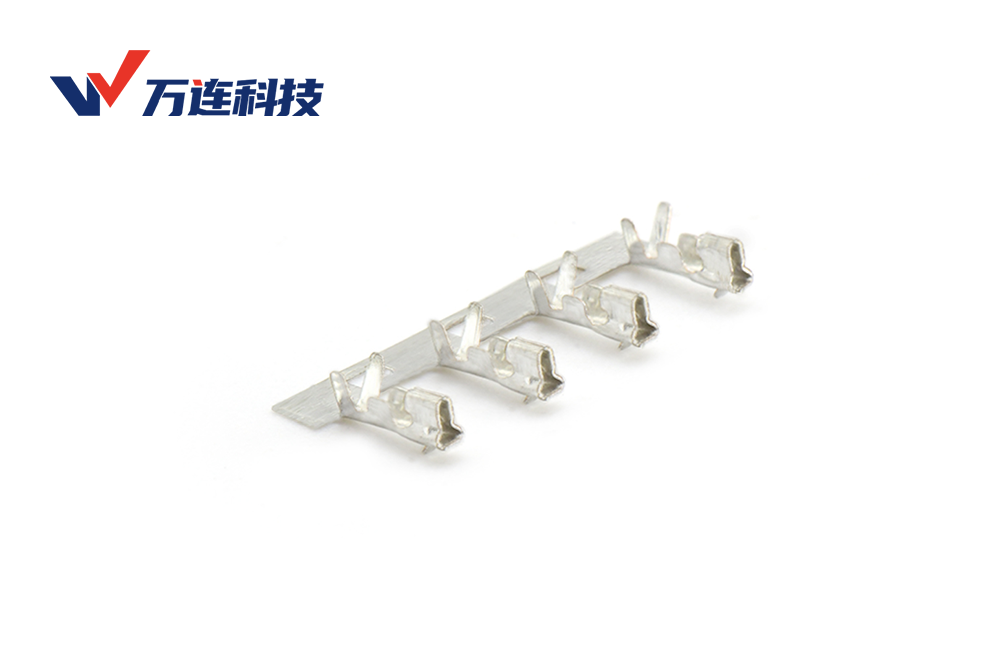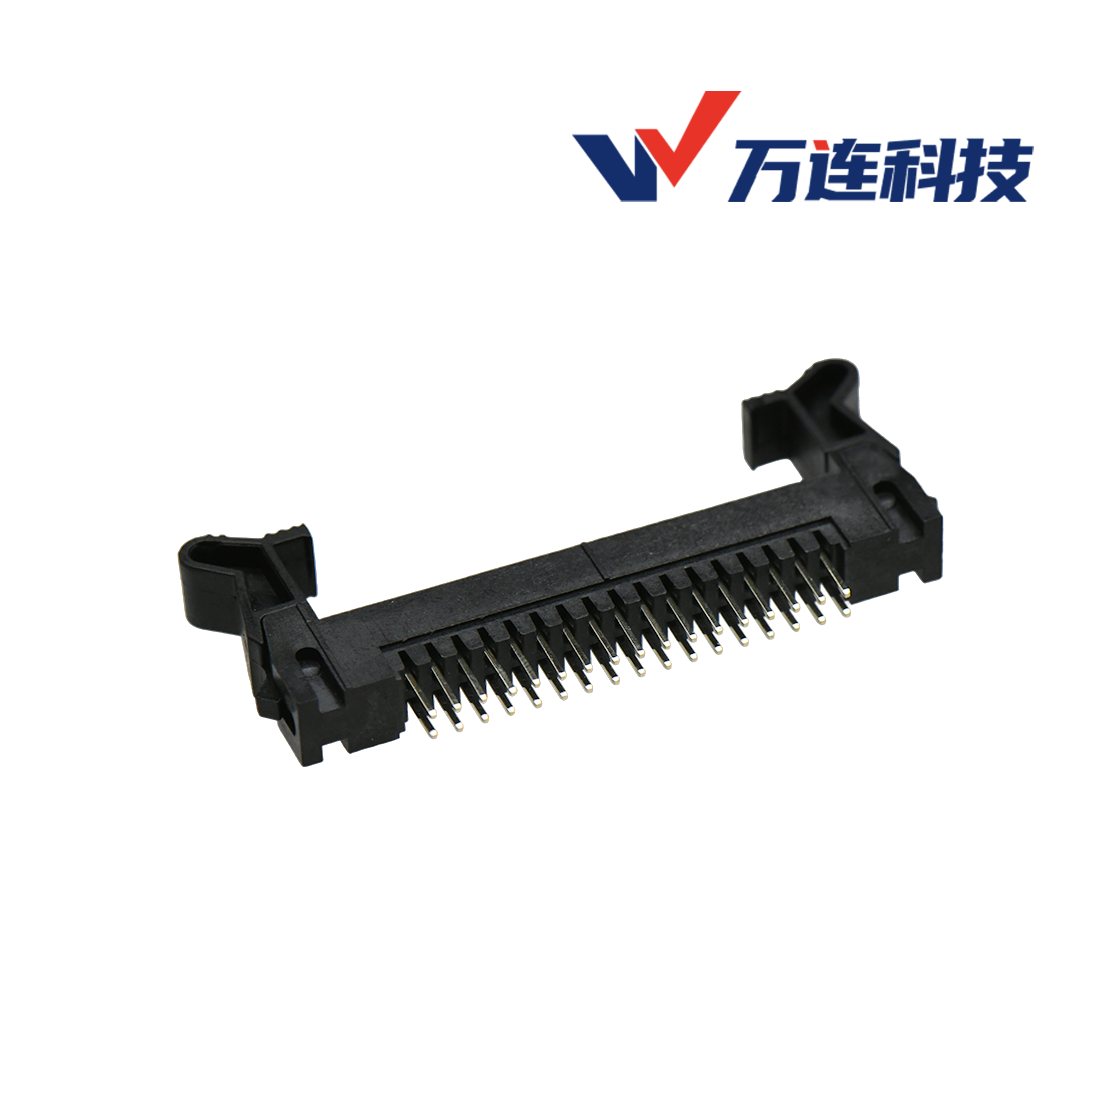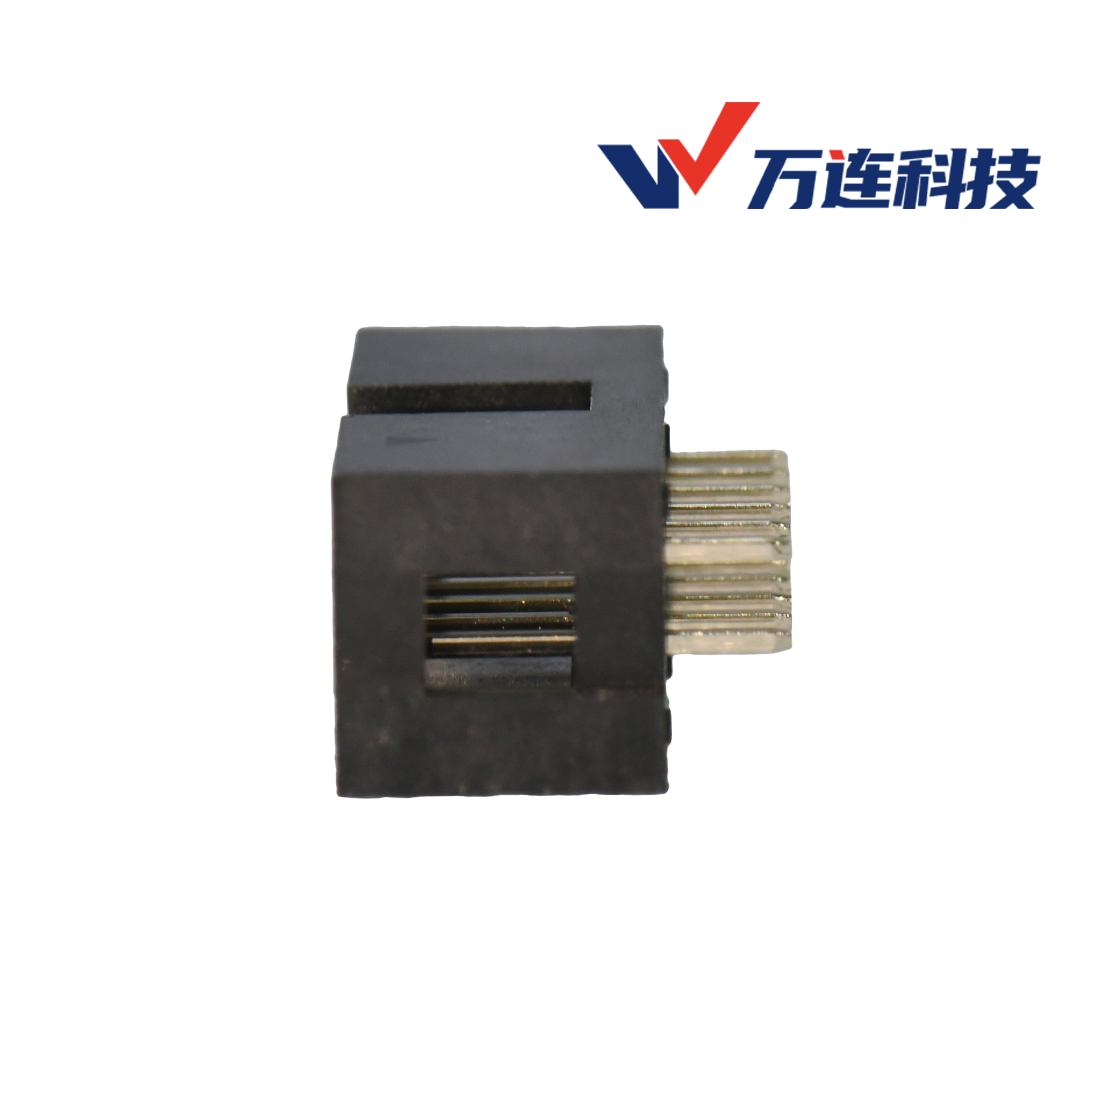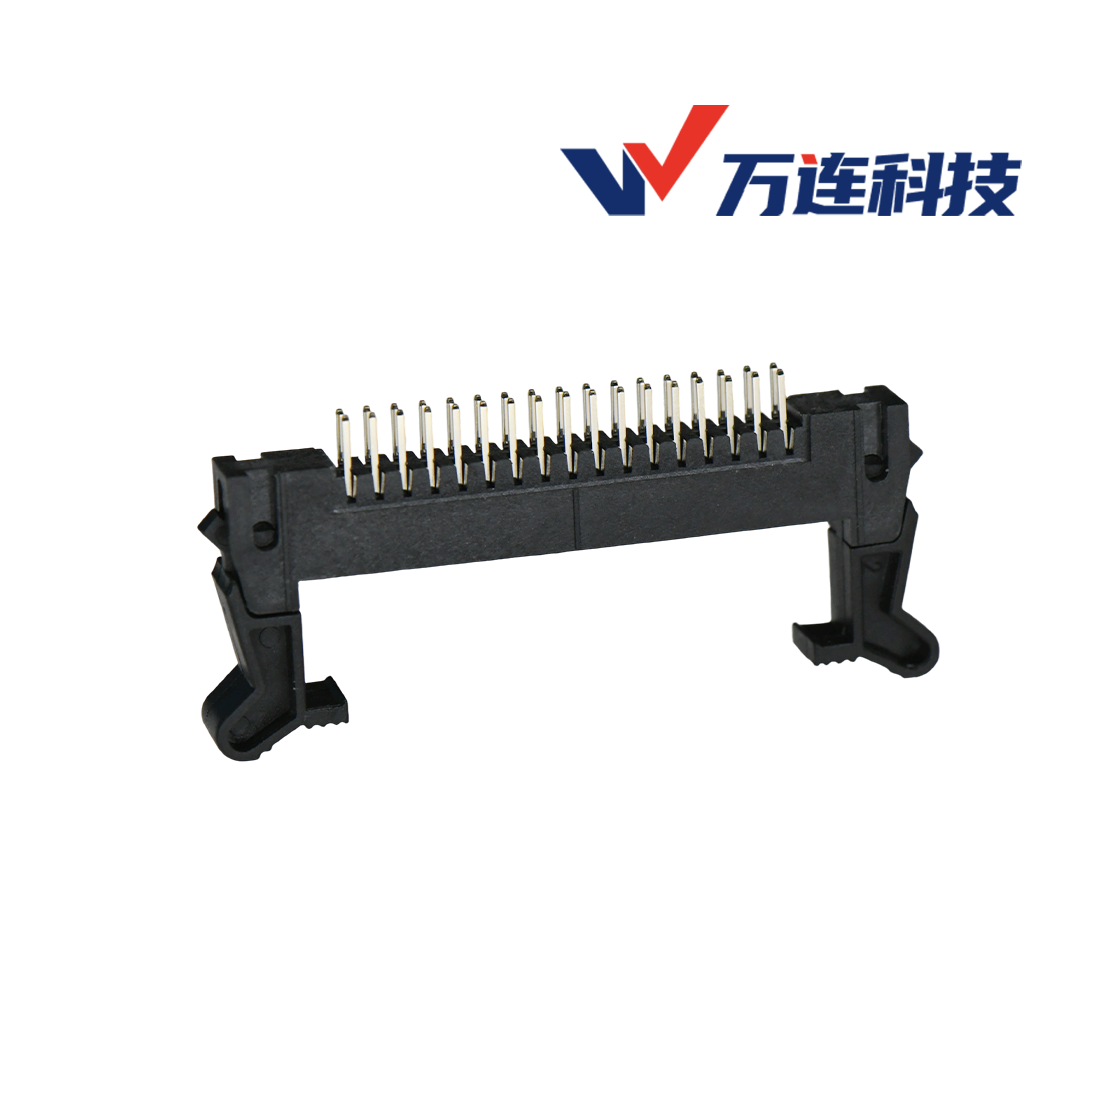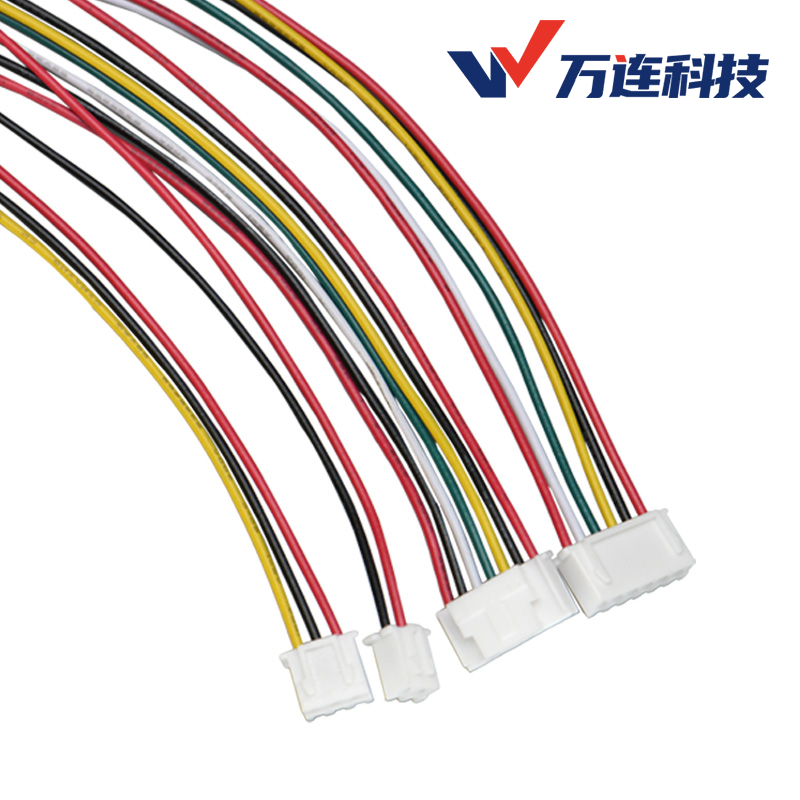
在电子设备内部,线对板连接器承担着将线缆中的电源与信号导入PCB的关键任务。一套标准的线对板连接系统主要由三大部分构成:固定于板端的针座、负责机械定位与锁扣防护的胶壳,以及连接在线缆末端的压接端子。
在这三大件中,针座与胶壳构成了系统的机械骨架,但真正跨越导线与电路板界面、建立唯一物理与电气连接通路的构件是端子。无论外壳设计如何坚固,一旦导线与端子之间的端接失效,整条回路便彻底瘫痪。因此,端子压接不仅是一道装配工序,更是决定线对板连接器长期可靠性的核心工艺。
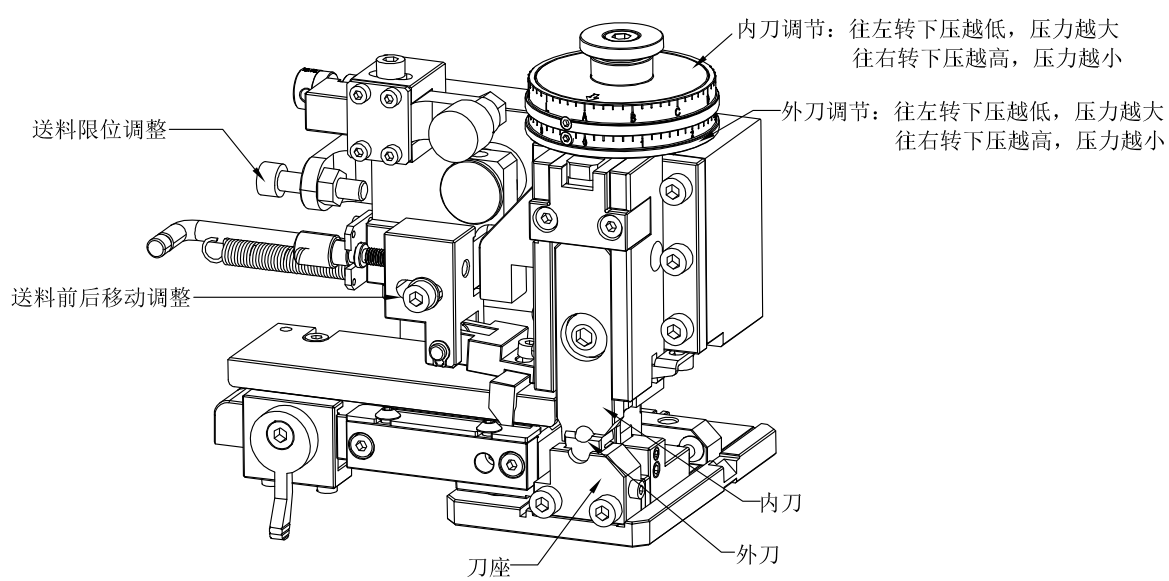
压接物理原理:受控机械变形下的微观“冷焊”
在接触物理学中,端子压接并非简单的物理捆扎,而是在常温下受控实现的金属间冷焊过程。
当压接模具闭合时,冲头对端子线筒与多股导体施加受控冲压力,促使金属产生剧烈的塑性变形。原本呈圆形截面的多股铜导线在模具腔体内互相挤压重塑,内部空隙被消除,横截面呈现致密的蜂窝多边形状。
在微观层面,巨大的剪切应力与表面金属流动破坏了导线铜丝及端子内壁原有的表面氧化膜,暴露出洁净的纯金属晶格。在高压紧密贴合下,界面处发生晶格结合,形成金属间气密连接。这种接头能够隔绝外部氧气与水分侵入,阻断氧化腐蚀通道,即使在持续振动和高低温循环环境下,也能维持极低且稳定的接触电阻。
压接对比焊接的工艺优势
在批量线缆加工中,压接成为工业主流工艺,主要得益于其相比传统手工焊接的显著优势:
- 杜绝热损伤与热应力:焊接伴随高温与助焊剂,热量易沿铜线芯向后扩散,导致线缆绝缘层焦化老化,甚至引起铜导线退火脆化;压接为纯常温机械加工,完全避免了热影响区。
- 加工一致性极高:手工焊接的浸润度与焊点饱满度高度依赖操作人员熟练度;压接成型由刚性钢制模具的几何尺寸锁定,一旦设定合格,大批量生产的机械强度与电气性能高度一致。
- 适配高节拍自动化生产:自动化压接设备可将切线、剥线、穿线、压接以及端子压接力监测(CFM)集成于一体,单线加工在秒级内完成,极大提升了生产效率与良率控制水平。
压接质量衡量、失效模式与材料影响
合格的压接要求在机械抗拉强度、导电性能与尺寸公差间取得平衡。在生产与品控中,压接质量主要通过以下维度衡量:
- 压接高度与压接宽度(Crimp Height / Width):压接高度(CH)是产线最关键的过程管控尺寸,直接决定内部导体的压缩比。高度通常需精准控制在 0.01 mm 级公差内。
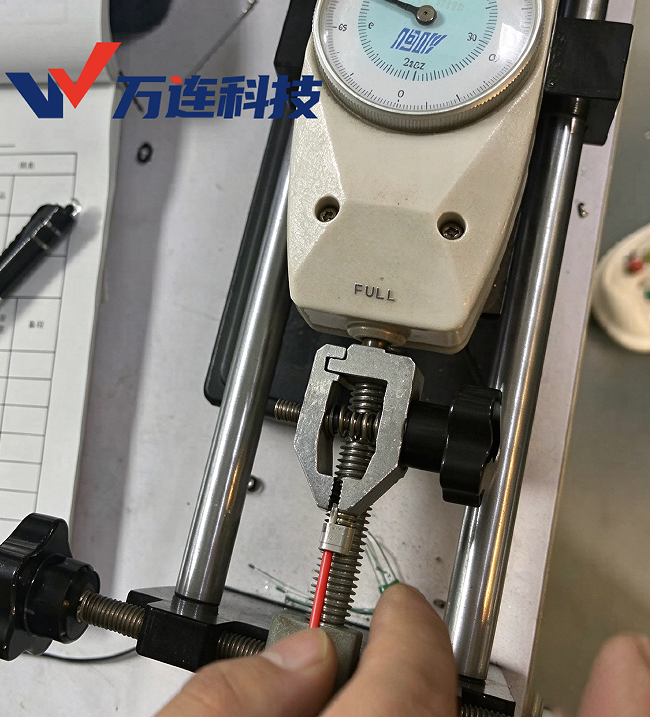
- 端子抗拉强度(Pull-out Force):通过拉力试验机以恒定速率沿轴向拉脱导线,测得的峰值拉力须满足对应连接器规格或行业标准。
常见压接缺陷剖析
- 压接不足(Under-crimp)导致虚接:模具下压深度不足导致压接高度过大,金属变形不充分,线芯间残留微观间隙,未能形成气密结合。在工作振动中界面极易氧化,导致接触电阻偏大,甚至在电流负载下异常发热烧毁。
- 压接过度(Over-crimp)导致断线:模具过度下压导致端子线筒壁被挤薄并产生底部飞边,内部铜芯承受过量剪切力而被切伤。虽然初测导通正常,但端子抗拉强度明显降低,在线缆折弯或振动时极易疲劳折断。
- 线芯外露与飞线:剥线长度超差或穿线定位不准,易导致线芯前端外露过多(干扰端子入壳与对配间隙),或部分铜丝未被卷入线筒内部形成飞线,降低有效导电截面积并增加短路风险。
端子基材与镀层的协同作用
端子本身的物理选材直接影响压接质量与长期电气性能:
- 基体材质:线对板端子广泛采用磷青铜(Phosphor Bronze)。相较于普通黄铜,磷青铜拥有更优异的屈服强度、弹性极限与耐疲劳特性,在受压塑性变形后仍能维持持续的残余夹持应力,并为母端插爪提供长久的接触正压力。
- 表面镀层:镀锡端子延展性优良且成本经济,受压时软质锡层易流动填充微观缝隙,辅助气密密封,广泛适用于常规消费及工业设备;镀金端子则具备极佳的抗氧化耐腐蚀性与极低的接触电阻,常用于微弱信号采集、恶劣工业环境及高插拔频次的工况。
压接工艺在选型中的工程体现
在硬件系统设计阶段,工程师进行连接器选型时必须充分考虑压接工艺的适配要求:
- 端接类型中的“铆压式”:在线对板连接器选型手册中,板端针座通常标注为 SMT 或 DIP 焊接,而线端端子标注的“铆压式”即指通过专用模具进行冷冲压收口的机械连接方式。这要求工厂在线束端配置对应的压接刀片与治具,区别于手工焊接或绝缘刺破(IDC)方式。
- 端子线规适配:端子的线筒容积严格对应特定导体截面积。选型规格会明确标明线规容纳区间,如适用于高密度信号的 AWG #24~#28,以及兼顾信号与功率传输的 AWG #22~#28。若使用大线规端子压接偏细导线,即使模具下压到底也无法达到合格压缩率,必然导致拉拔力不足与虚接隐患。
万连系统化配套落地选型
高可靠性的线束加工必须遵循线材、端子、胶壳与模具的系统化匹配。在产品选型中,万连线对板连接器产品族严格遵循胶壳、针座与压接端子的完整配套开发规范。
例如,在 2.00mm 间距中,系统提供适配 AWG #24~#28 线规的铆压式端子,兼顾直插针座与紧凑信号布局;在 2.54mm 间距中,端子采用高弹性磷青铜材质,提供亮锡与镀金电镀选项,适配 AWG #22~#28 线规范围的电源与信号传输需求。
工程设计中,只有在前端精准选定线规、基材与镀层体系,在后端精确控制压接高度与几何形变量,才能充分发挥金属冷焊的气密接触优势,筑牢整套电子电气互连系统的稳定性。