线对板连接器作为电子系统中信号与电力传输的基础枢纽,其可靠性直接决定整机设备的运行稳定性与生命周期。单一环节的品质达标不足以支撑长期稳定连接,唯有建立覆盖设计选型、制造验证、装配使用的全流程管控思维,从源头预判风险、在过程固化标准、于落地规范操作,才能构建真正长效可靠的互连体系。
设计选型:可靠性的源头前置管控
选型是可靠性管控的第一道关口,错误的选型决策无法通过后续制造与装配弥补。需从电气性能、机械结构、环境适配三个维度,结合实际工况进行精准匹配,避免 "通用款替代专用款" 的粗放选型模式。
- 电气性能:以工况余量替代标称参数
连接器标称额定电流均基于室温、单 Pin 通电、开放环境的理想条件测得,而实际设备内部通常处于 60℃-85℃的密闭高温环境,且多 Pin 同时载流,实际载流能力仅为标称值的 50%-70%。选型时必须要求供应商提供完整的温升曲线与载流降额表,按设备最高工作环境温度预留 30% 以上的载流余量。
接触电阻是衡量连接稳定性的核心指标,需关注初始接触电阻与长期变化率。万连科技线对板连接器普遍采用黄铜或磷青铜端子基底,搭配镀锡或镀金镀层,接触电阻控制在 20mΩ 以内,通过两点接触式设计确保在振动工况下仍保持稳定的电气接触,尤其适用于低电流、低电压的信号传输场景。
- 机械结构:以冗余设计对抗工况损耗
机械可靠性的核心在于连接保持力与插拔耐久性。针对振动工况(如机器人关节、车载电控),必须选择带锁扣结构的型号,线端优先配置 TPA 二次锁定机构,确保端子到位后形成双重锁止,端子保持力可达数十牛级别。
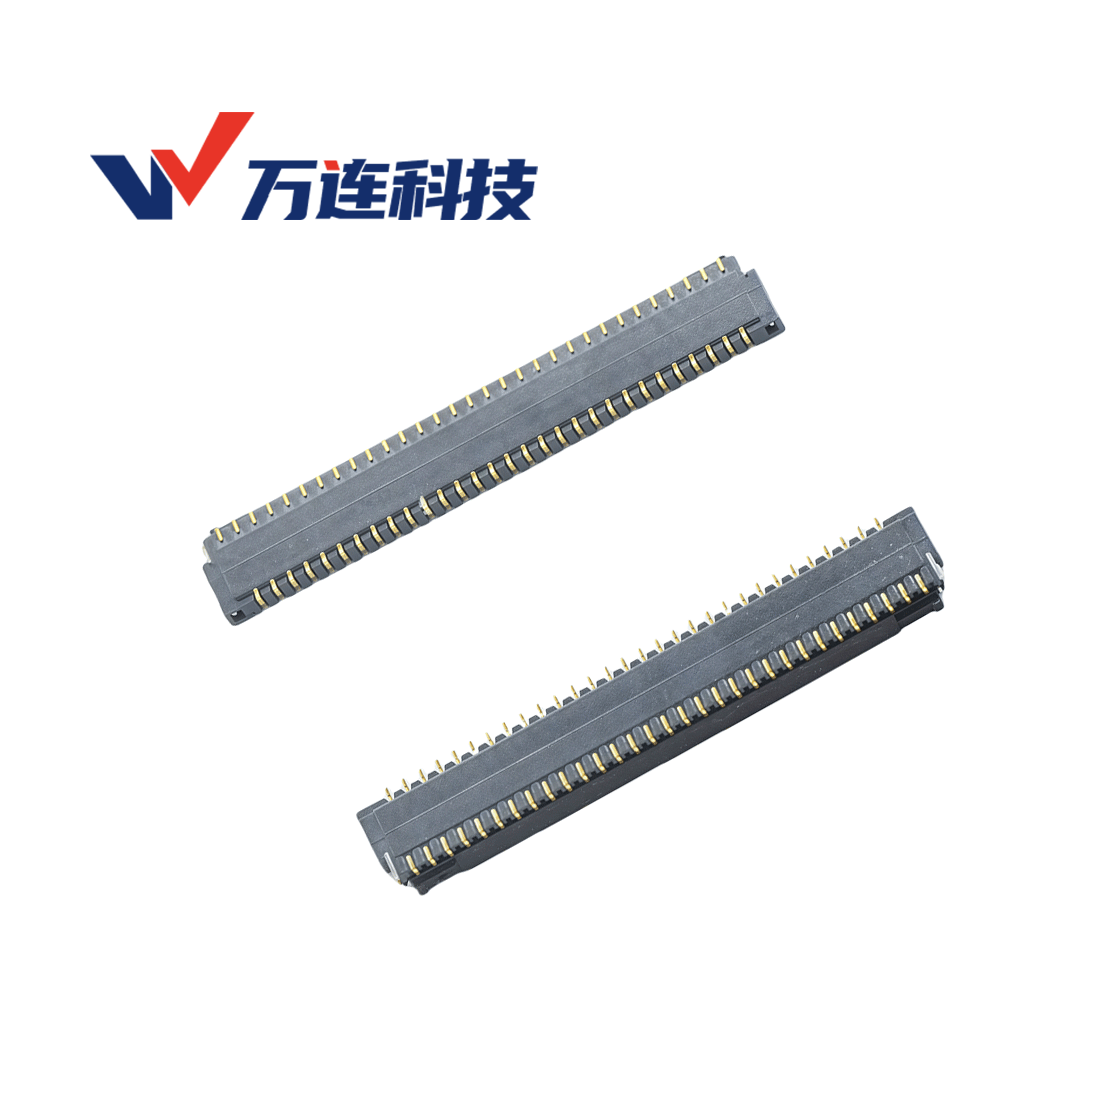
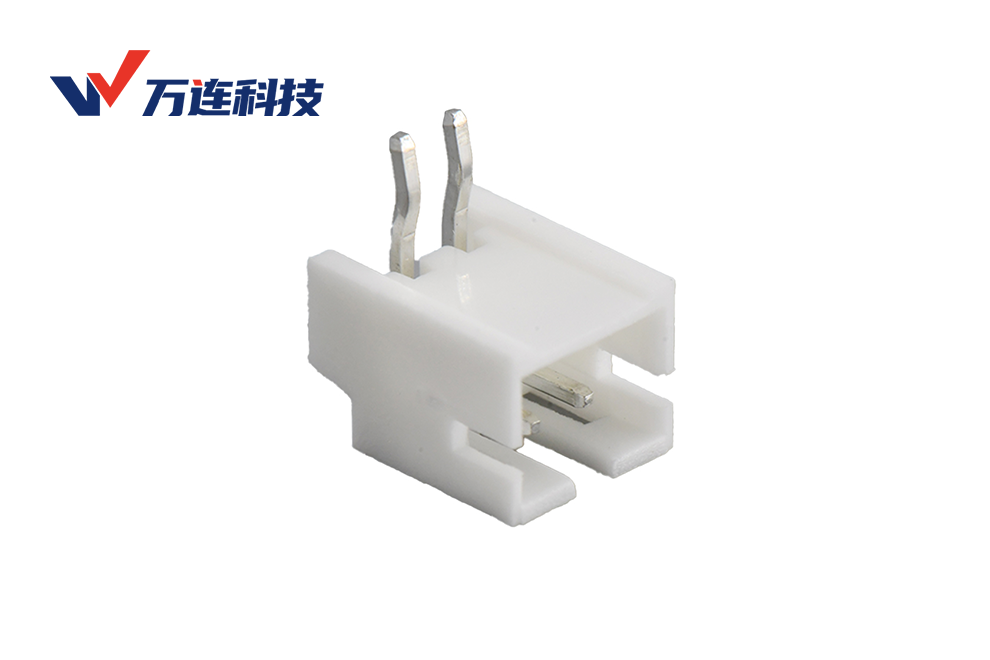
万连 A1009 系列 1.0mm 带扣线对板连接器,内置锁扣结构可有效防止线束拉扯导致的松脱;A2001 系列采用 LOCK 自锁结构增强端子保持力,针座外围设置 PIN 针保护挡墙,避免装配与运行过程中端子受撞击变形。同时,防呆极化设计可杜绝错插风险,降低人为装配失误概率。
- 环境适配:以场景化选型覆盖极端工况
通用消费级连接器未针对特殊环境做优化,直接用于工业户外、高湿、高低温交变场景,通常 6-12 个月即出现接触不良,且故障隐蔽性强、排查成本极高。
- 高温场景:优先选用 LCP、PA9T 等耐高温塑胶材质,满足 260℃回流焊工艺要求,工作温度覆盖 - 25℃至 125℃区间
- 潮湿凝露场景:需关注绝缘材料耐水解性能与镀层耐腐蚀能力,必要时选用带密封结构的型号
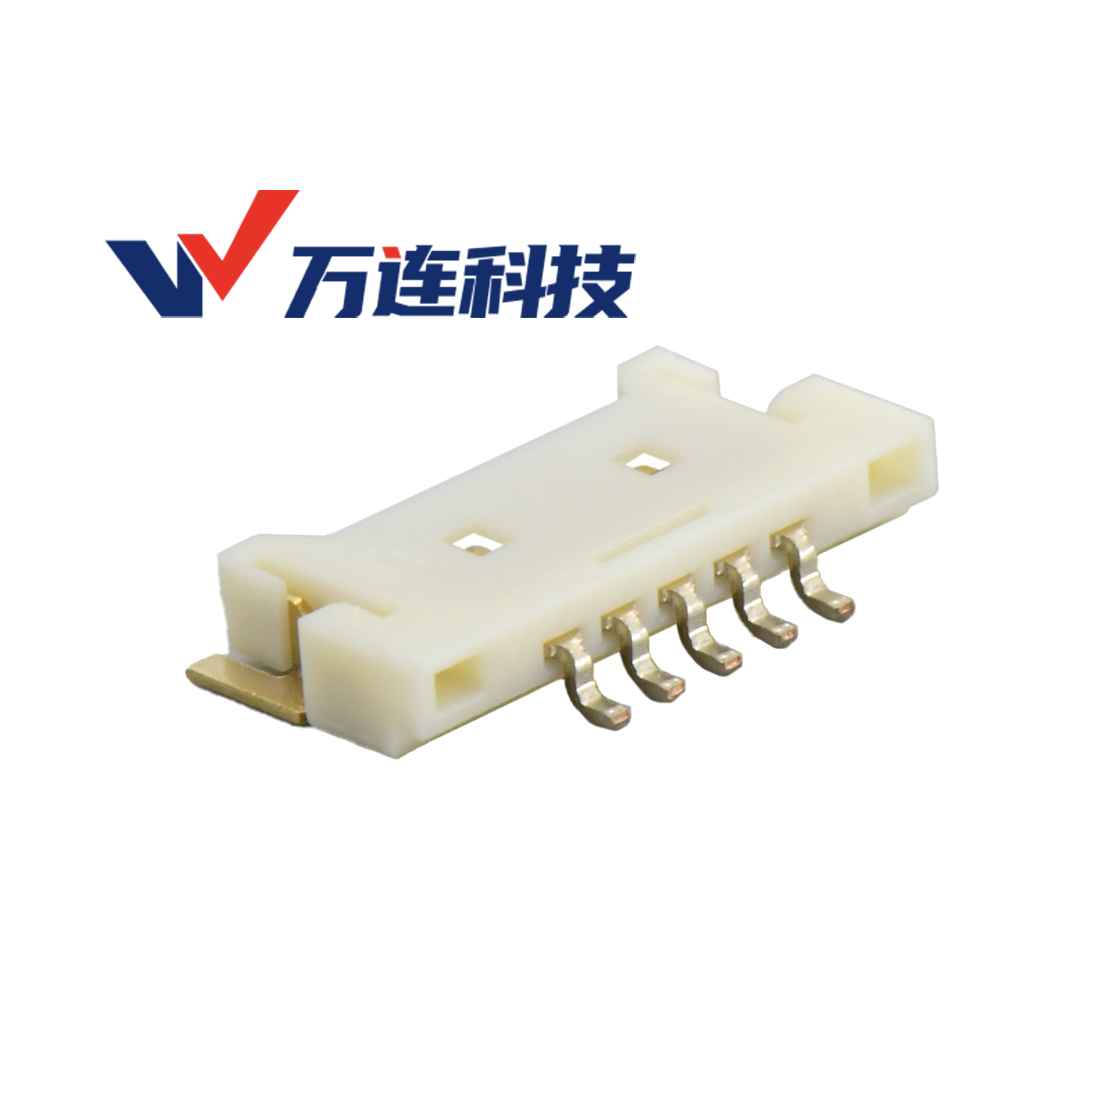
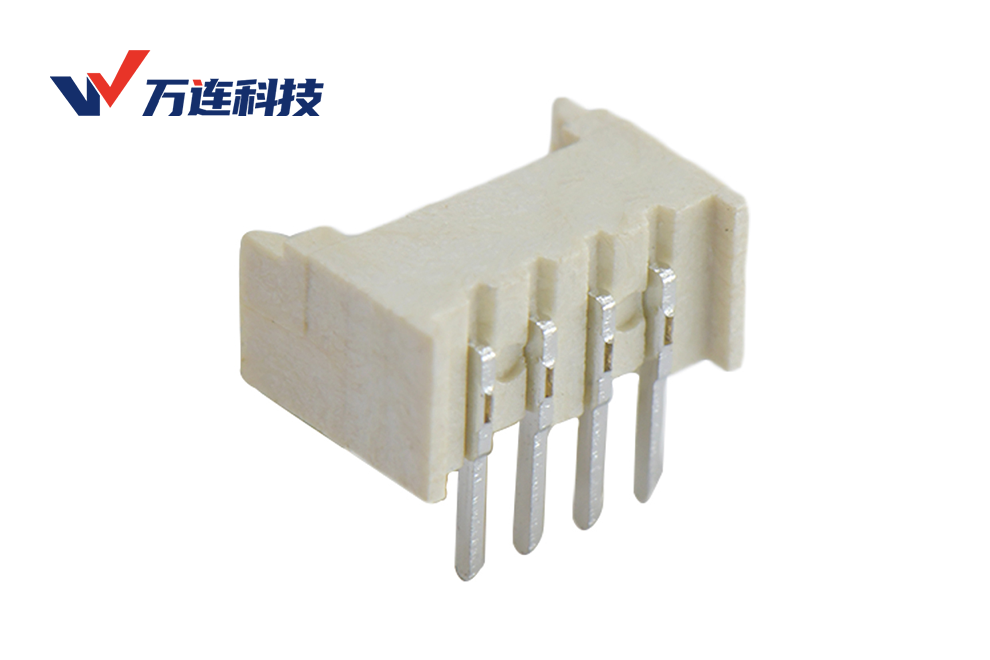
- 高密度场景:1.0mm、1.25mm 小间距产品可满足穿戴设备、便携终端的毫米级空间需求,如万连 A1006 系列采用 90° 卧贴结构,侧面出线大幅压缩垂直堆叠高度
制造验证:可靠性的过程品质保障
设计方案的落地依赖稳定的制造制程与完备的验证体系。线对板连接器的品质波动多源于冲压、电镀、注塑等核心工序的参数偏差,需通过标准化制程管控与全维度可靠性验证,确保批次一致性与长期性能稳定性。
- 核心制程:精细化管控关键工序
线对板连接器生产包含冲压、电镀、注塑、组装四大核心环节,每个环节均有明确的管控阈值:
- 冲压工序:端子冲压毛刺高度需控制在 0.01mm 以内,每两小时抽检一次接触弹片宽度与配合高度,公差控制在 ±0.02mm 以内,避免毛刺过大刮伤镀层导致接触不良
- 电镀工序:根据应用场景匹配镀层厚度,消费类产品镀金层 0.1μm-0.25μm 即可,工业与汽车级建议 0.5μm 以上;通过 X 射线测厚仪实现在线监控,确保镀层均匀性与厚度符合 IEC 60512 标准要求
- 注塑工序:PA66 等吸湿性材料注塑前需在 80℃-100℃下干燥 4 小时以上,成品需恒温恒湿放置 24 小时释放内应力,关键尺寸每四小时抽检一次,避免气泡与尺寸超差
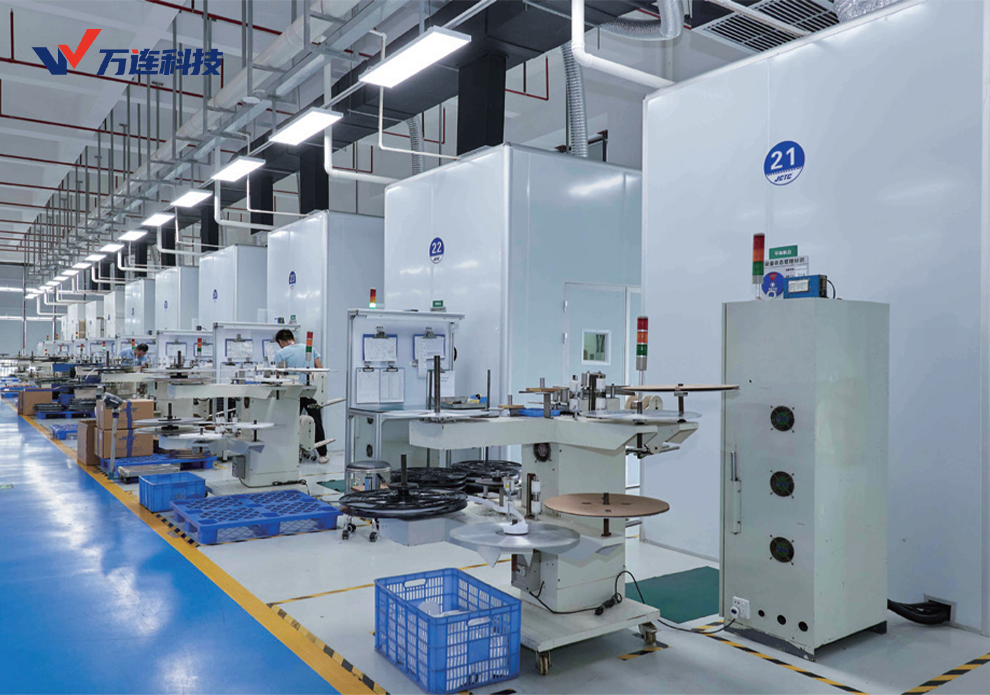
万连科技将工艺参数固化为标准化作业规范,压接工序剥线长度误差≤0.5mm,依据线径匹配 30-80N 压接力度,模具每 10 万次作业校准一次,从工艺层面锁定品质安全区间。
- 可靠性验证:全维度模拟工况损耗
成品验证不能仅停留在常温通断测试,需通过机械、电气、环境三类专项试验,模拟全生命周期内的应力损耗:
- 机械性能验证:插拔力与插拔寿命测试,验证反复插拔后接触电阻与保持力的衰减幅度;端子保持力测试确保线束受拉时不退出胶壳
- 电气性能验证:接触电阻、绝缘电阻、耐电压测试,评估电气连接稳定性与绝缘安全裕度;温升测试验证额定载流下的发热情况
- 环境可靠性验证:冷热冲击、温湿度循环、振动冲击、盐雾腐蚀测试,模拟极端环境下的性能衰减;混合气体腐蚀测试评估工业环境下的镀层耐蚀能力
万连科技配备自有 CNAS 实验室,可完成从原材料到成品的全链条检测,产品定型与工艺变更均需通过完整型式试验验证,确保性能指标符合行业标准与客户工况需求。
- 批次管控:以数据量化制程稳定性
单一样品达标不代表批次稳定,量产阶段需通过统计过程控制确保品质一致性。正规厂商出厂检验按 AQL 抽样标准执行,关键性能如接触电阻、耐电压按 AQL 0.65 抽样,外观与一般尺寸按 AQL 1.0 抽样。
量产前需完成连续三批试产验证,当关键尺寸与性能指标的 CPK≥1.33 时,方可认定制程稳定、具备量产条件。万连科技线对板连接器全系列符合 ROHS 与无卤标准,建立完整的批次追溯体系,实现从原材料到成品的全链路品质可查。
装配使用:可靠性的落地闭环管控
即使连接器本身品质达标,不当的装配与使用仍会引发早期失效。装配环节是连接体系可靠性的最终落地环节,需覆盖 PCB 焊盘设计、线束压接、现场装配三个层面的规范管控。
- PCB 端:焊盘设计与贴装工艺管控
板端连接器的焊接可靠性是整体连接的基础,PCB 焊盘设计需严格遵循产品规格书要求,焊盘尺寸偏差会导致虚焊、偏焊等隐患。SMT 贴装需管控以下要点:
- 钢网厚度与开孔设计匹配端子焊接面积,确保焊锡量适中
- 回流焊温度曲线符合塑胶材质耐温要求,避免高温导致胶壳变形
- 贴装后通过 AOI 检测焊接质量,重点排查桥接、虚焊、端子偏移等缺陷
万连线对板连接器 SMT 型号多配置吸取盖设计,支持自动化设备精准取放,双边接地片可增强焊板后机械强度,提升 PCB 端抗拉扯能力,适配高速贴片产线的量产需求。
- 线束端:压接工艺的标准化管控
线端压接是最易出现人为偏差的环节,也是接触失效的高发区。压接质量取决于端子与线材的匹配度、压接模具精度与工艺参数设置:
- 必须使用对应型号的专用压接模具,禁止不同系列端子混用模具
- 压接后需进行拉力测试与截面分析,确保导体与端子充分咬合,同时避免压接过度损伤导体
- 多芯线需确认所有铜丝均已压入端子,无断丝、飞丝现象
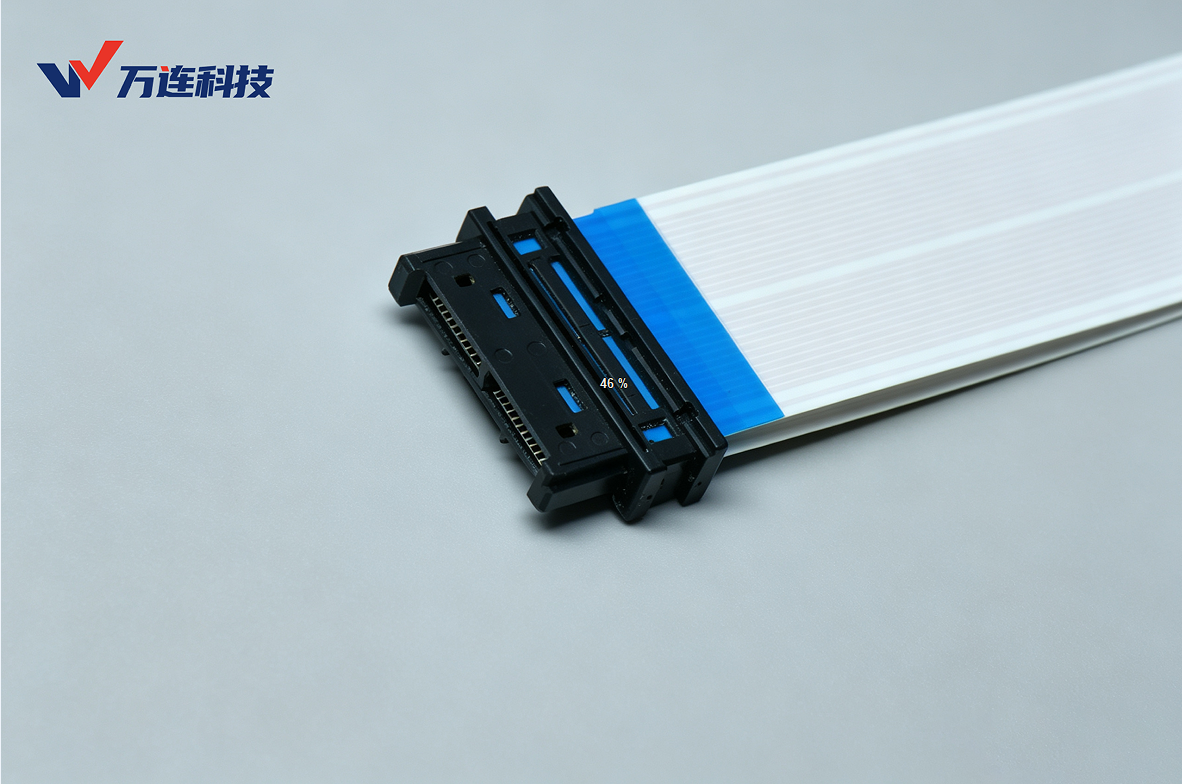
万连科技具备完整的线束加工能力,从裁切、剥皮到压接、组装全工序标准化管控,压接参数经过千次试验验证,可提供连接器与线束一体化的可靠互连方案,降低客户分供商对接的品质风险。
现场装配:操作规范与运维防护
最终装配环节的不规范操作,会给长期可靠性埋下隐患。需建立明确的作业规范:
- 插拔操作需沿轴向水平施力,禁止斜向拉扯线束,避免端子弯折与锁扣损坏
- 线束需预留合理余量并做好固定,避免连接器端子长期受应力作用
- 设备运维中避免频繁插拔,非必要不拆解已连接的接口
针对高可靠性要求场景,可在装配完成后进行导通测试与接触电阻抽检,确认装配质量。万连科技线对板连接器的摩擦锁扣与自锁结构,可提供清晰的到位手感,降低装配人员的判断难度,提升批量装配的一致性。
结语
线对板连接器的可靠性并非单一产品的属性,而是设计、制造、装配全流程共同作用的结果。以全流程管控思维构建连接体系,就是在选型阶段精准匹配工况、在制造阶段固化制程标准、在装配阶段规范操作细节,将风险管控前置到每个环节。
万连科技依托从连接器研发、生产到线束加工的全链路能力,以标准化制程、完备验证体系与场景化产品矩阵,为消费电子、工业控制、汽车电子、穿戴设备等领域提供稳定可靠的线对板互连方案。唯有将可靠性理念贯穿产品全生命周期,才能真正打造经得起工况考验的稳定连接体系。