锂电产线内,背负式 AGV 执行电芯托盘转运任务时,车体经过地面拼接缝、爬坡段及频繁启停换向过程中,配套的光电、接近类传感器易出现信号间歇性中断。静态停机复测时,传感器供电、IO 回路及端子接线均处于正常状态,故障复现难度高。常规排查需逐一更换传感器、核查控制程序、复紧柜内端子,单工位排查周期可达数小时,直接影响产线转运节奏。
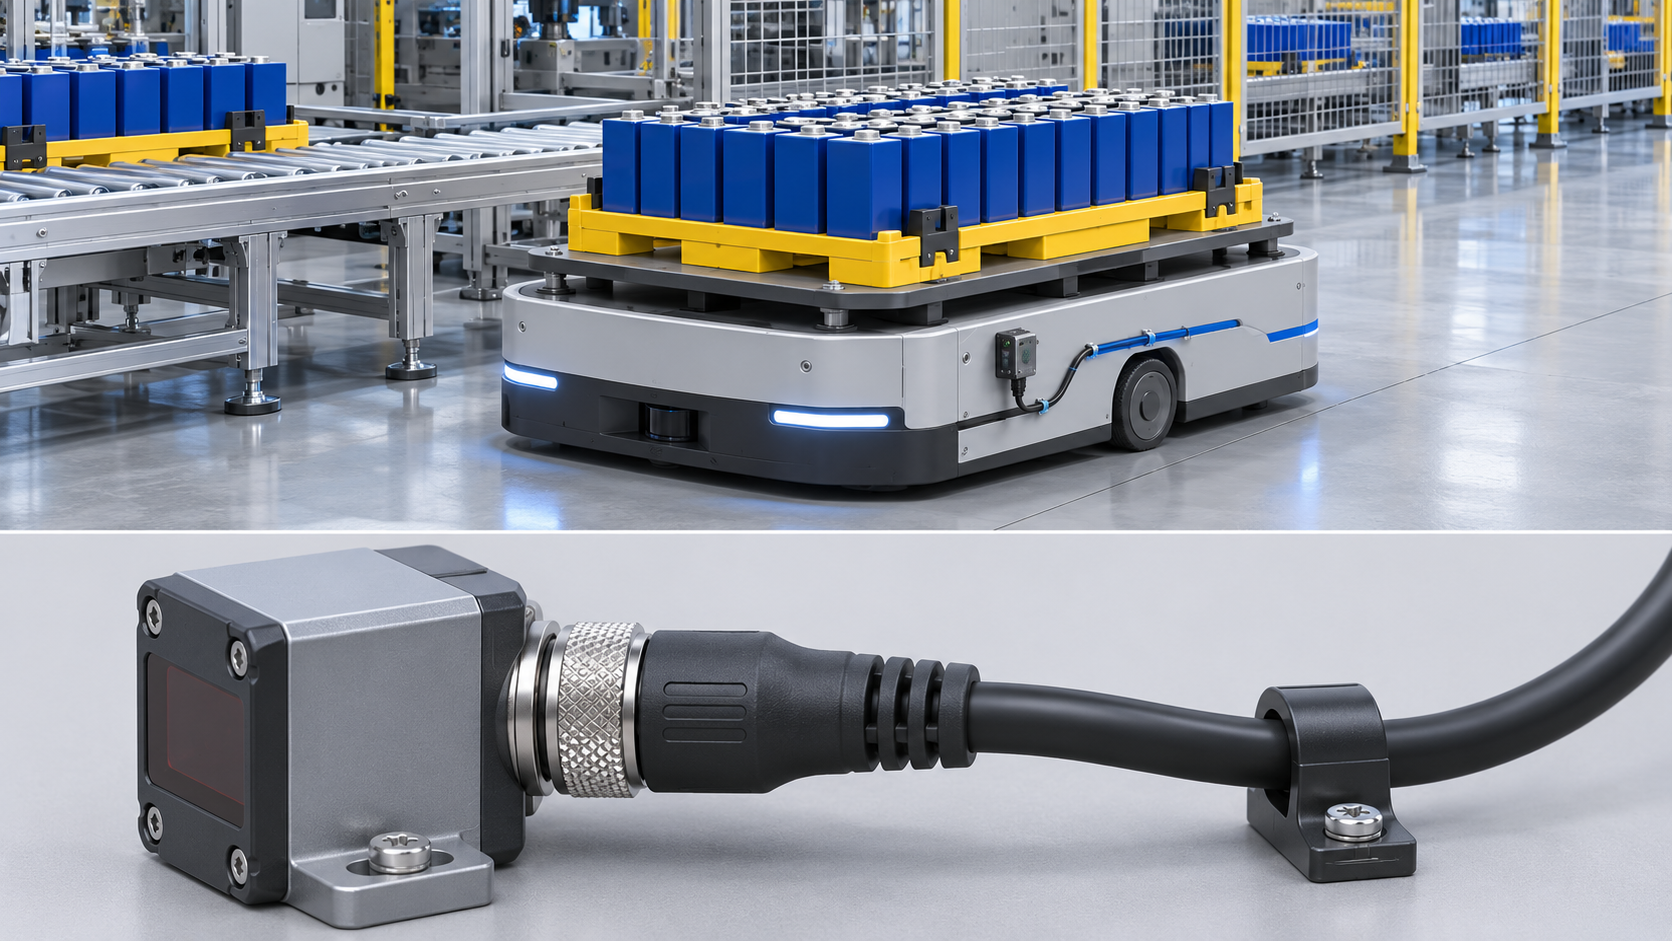
这类动态工况下的信号中断,核心诱因多集中在传感器侧的 M12 连接接头。常规螺纹锁紧结构在垂直于轴线的横向振动作用下,螺纹咬合面会产生微量相对滑动,预紧力随振动循环次数增加逐步衰减。当预紧力下降至临界值,插针与插孔的配合面出现微米级轴向位移,车体颠簸瞬间接触正压力不足,形成瞬时断路,触发信号丢失。由于螺纹仅承担机械锁紧功能,并非导电通路,故障发生时外观上无明显松脱痕迹,仅依靠目视检查难以定位根因。
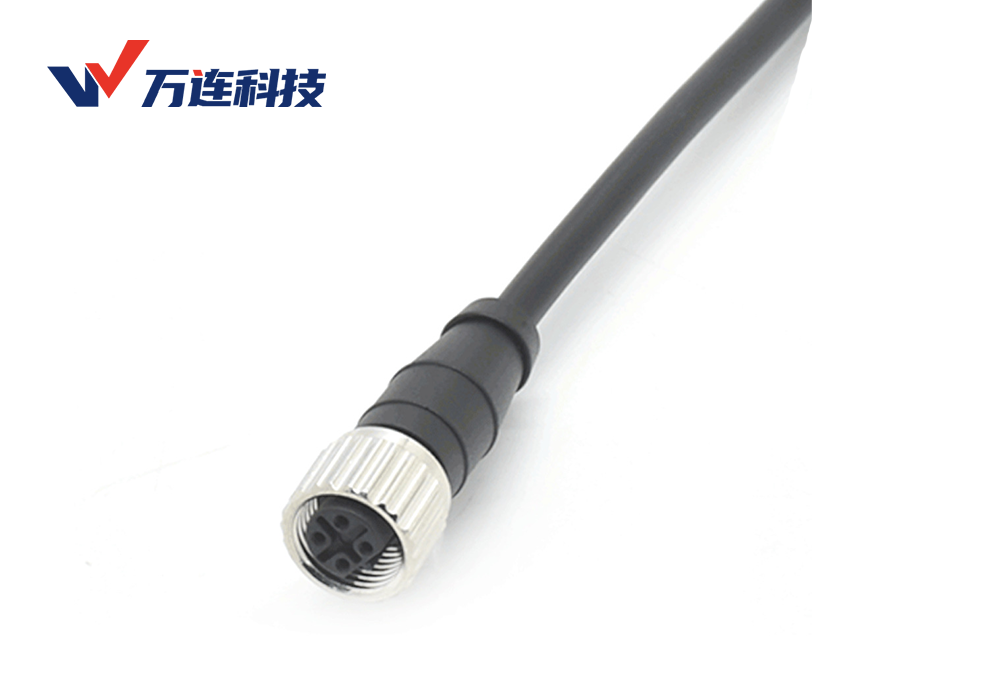
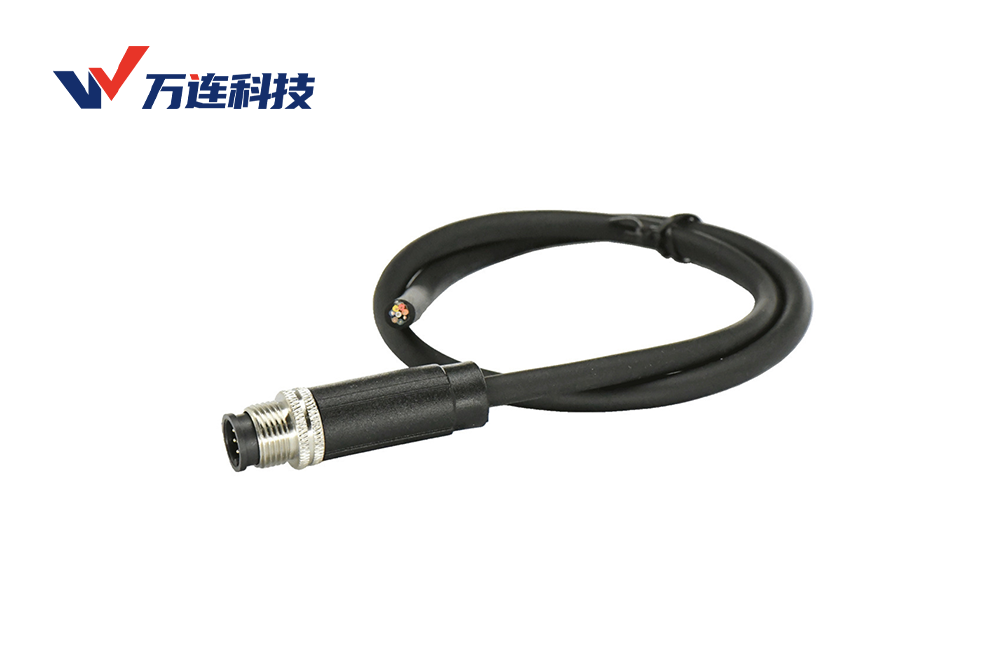
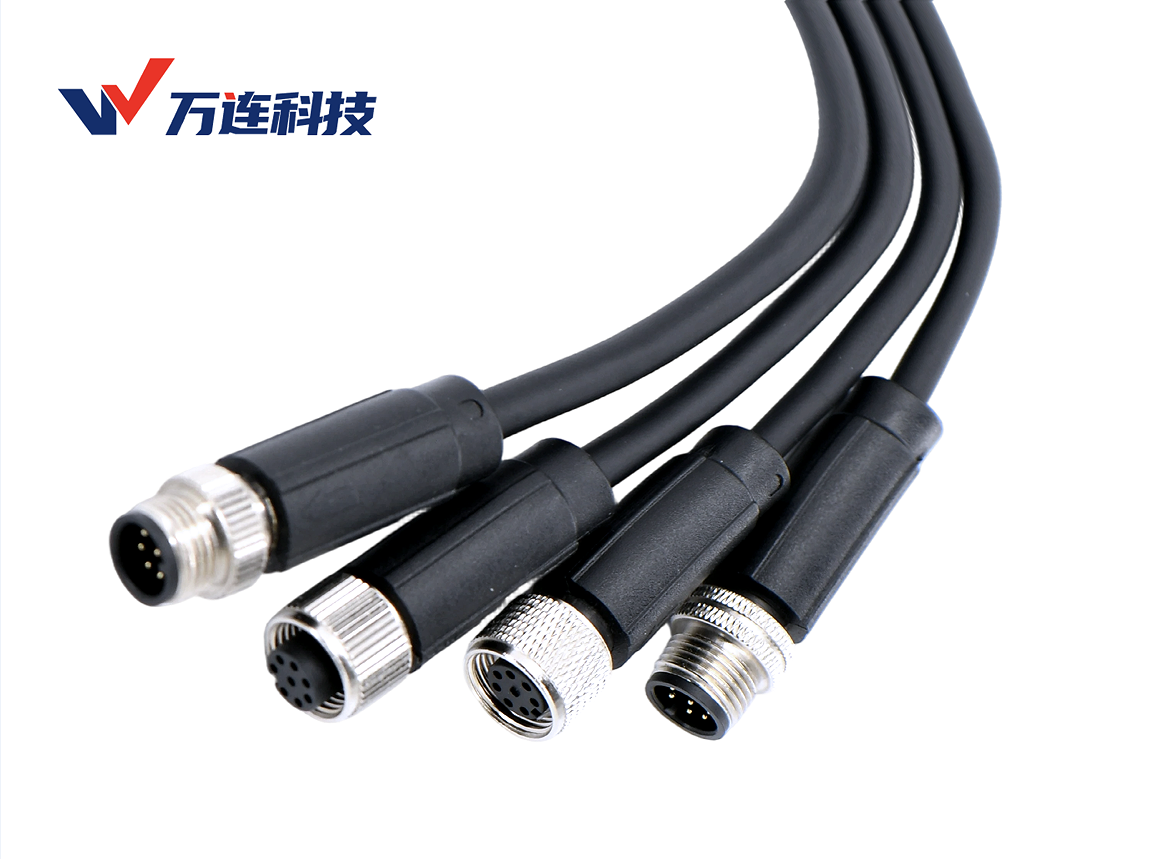
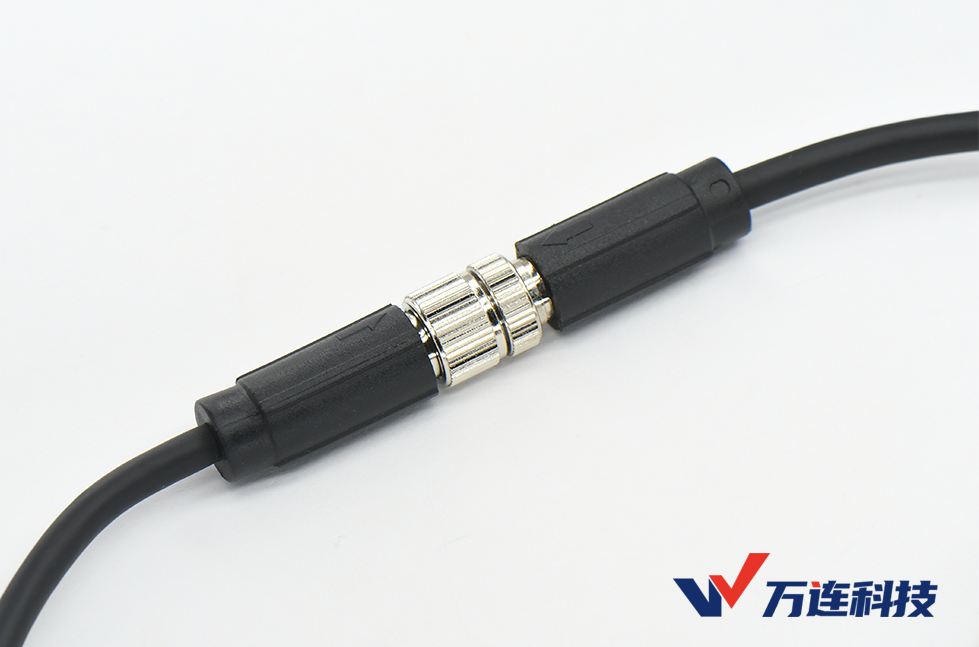
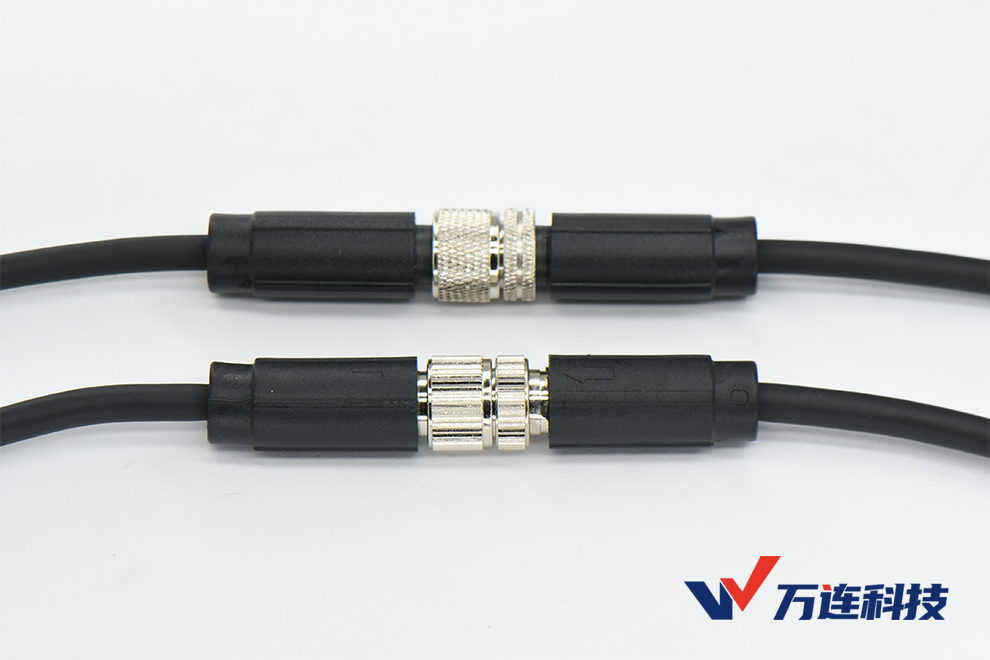
万连 M12 一体成型线束针对这类持续振动工况,从机械结构与电气接触两方面做了针对性优化,从连接根源降低信号中断概率。
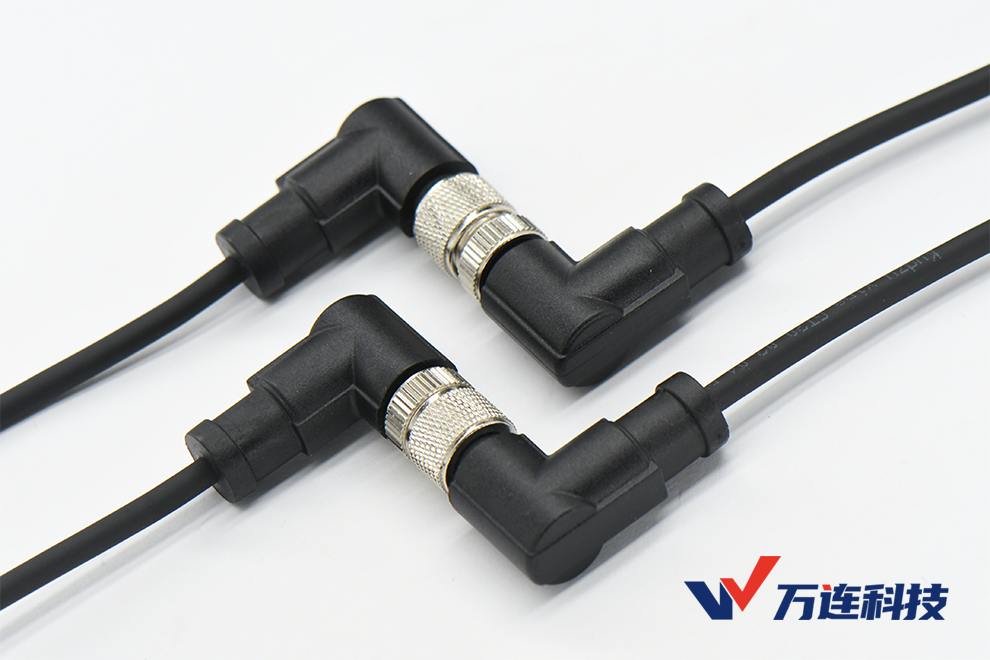
机械结构采用分层加固逻辑。基础层通过一体成型注塑包裹工艺强化压接部位,线芯与接触件的机械保持力较常规压接工艺提升 50%,可承受 150N 轴向拉力不脱开。配合标准螺纹锁紧与规范拧紧操作,即可覆盖 AGV 平路转运、低频率颠簸等轻度振动场景,长期维持连接状态稳定。
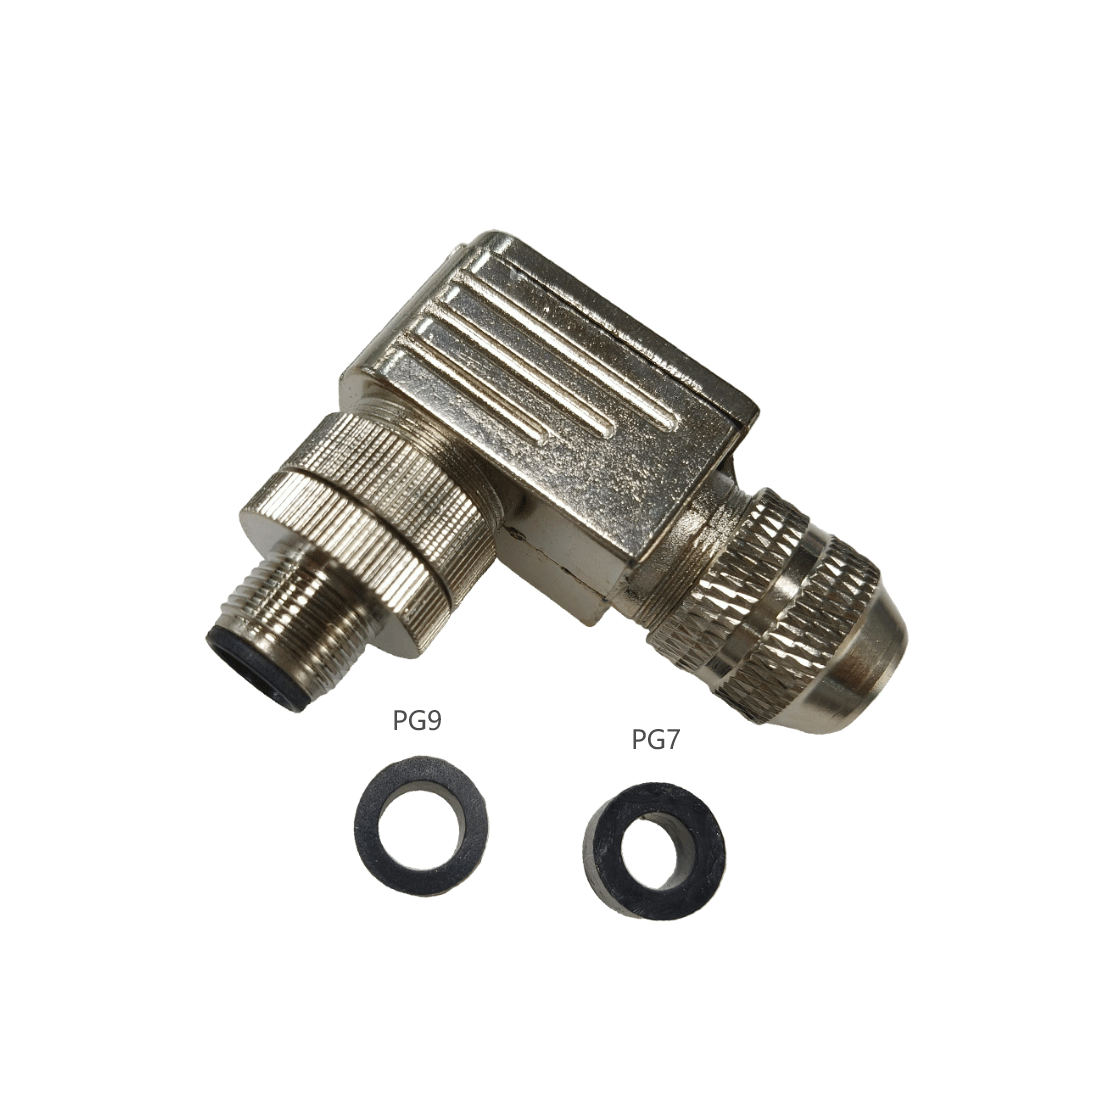
高振动点位采用进阶防松结构。针对高频启停、路面颠簸明显的高动态点位,M12 成型式线端公头搭载防振松锁付结构,金属锁紧螺母推荐拧紧扭矩控制在 1.8~2.5N・m 区间。经振动测试验证,在 15g 加速度、持续横向振动环境下,接头轴向位移≤0.1mm、径向跳动≤0.05mm,可稳定维持插合界面的接触正压力,抵消振动带来的预紧力衰减。
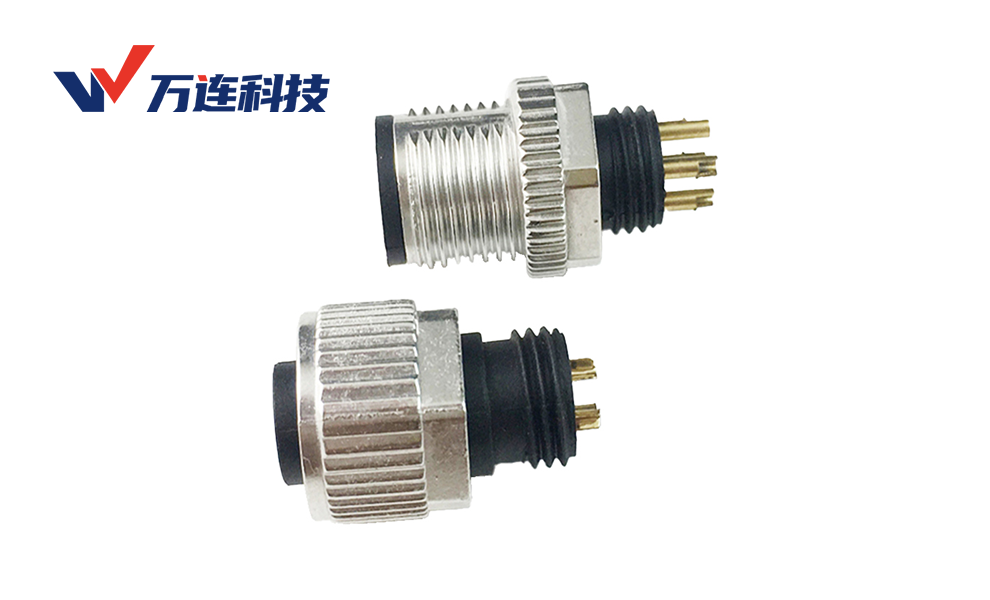
与传统组装式 M12 线束相比,一体成型工艺的抗振优势更为明显。传统组装式线束的接头与线缆之间存在装配间隙,振动过程中线芯会在接头内部产生微动磨损,长期运行易出现压接部位断芯。一体成型结构通过注塑将接头尾部与线缆完全密封固定,消除内部微动间隙,同时隔绝车间内粉尘、油污侵入接触界面,延长接头使用寿命。
电气接触层面,M12 注塑成型线束接触电阻≤10mΩ,未锁紧状态下插入力≤50N、插合保持力≥5N,全系列插拔寿命≥500 次。胶芯采用 PA66 + 玻纤材质,保障接触件定位精度与绝缘强度,可适配车间内油污、常规温变等复杂现场环境。