设备厂商筛选线束供应商时,常会形成两种片面认知。一部分团队直接将自动化设备数量等同于产品品质,认为全自动产线就能杜绝线束不良;另一部分认为非标准样品只能依靠熟练工人操作。工业线束制造中,人工加工和自动化设备不存在非此即彼的替代关系。工艺方案选择,取决于线束结构复杂度、项目所处阶段、图纸改版频次和长期订单体量。为小批量非标线束强行启用全自动产线,会产生高昂的工装调试成本,拉长样品交付周期;稳定大批量订单长期依靠纯人工作业,批次品质离散风险会持续累积,在整机长期运行中暴露可靠性隐患。
人工辅助工艺的适用范围
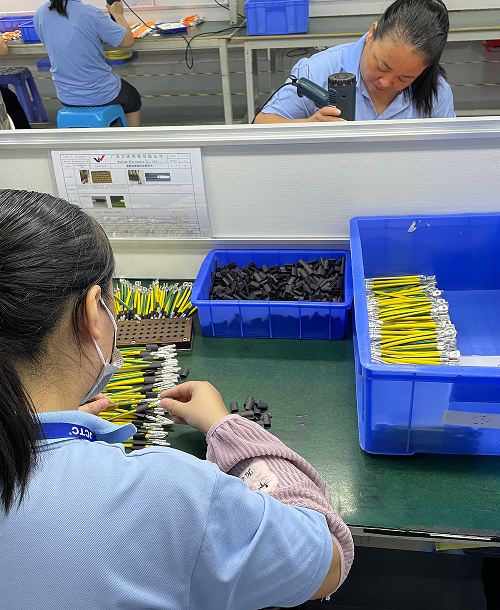
人工辅助加工更适合研发样机、多分支复杂线束,或是规格持续迭代的项目。这类产品接口、尺寸、走线方案尚未冻结,屏蔽层处理、多分支成型、特殊尾端加工工序,很难快速完成自动化工装换型。人工工艺的优势是柔性强,能够快速响应图纸变更,缩短样机验证周期。
柔性工艺本身存在固有短板,人员流动、操作习惯差异,都会带来压接高度、屏蔽整理、线束成型上的波动。不少项目样机样品全部合格,转入小批量生产后出现间歇性接触不良,根源就是工艺完全依靠工人经验,缺少书面化的关键工艺约束。
人工辅助加工的样机阶段,至少应将压接参数、端子适配线径、线序定义等关键项固化为书面记录;待图纸冻结后,再把成型尺寸、屏蔽处理等工序一并纳入标准工艺文件。工人仅负责执行作业,不能自行调整核心工艺参数。
自动化的局限:设备只能复刻预设工艺,无法自主判断工况
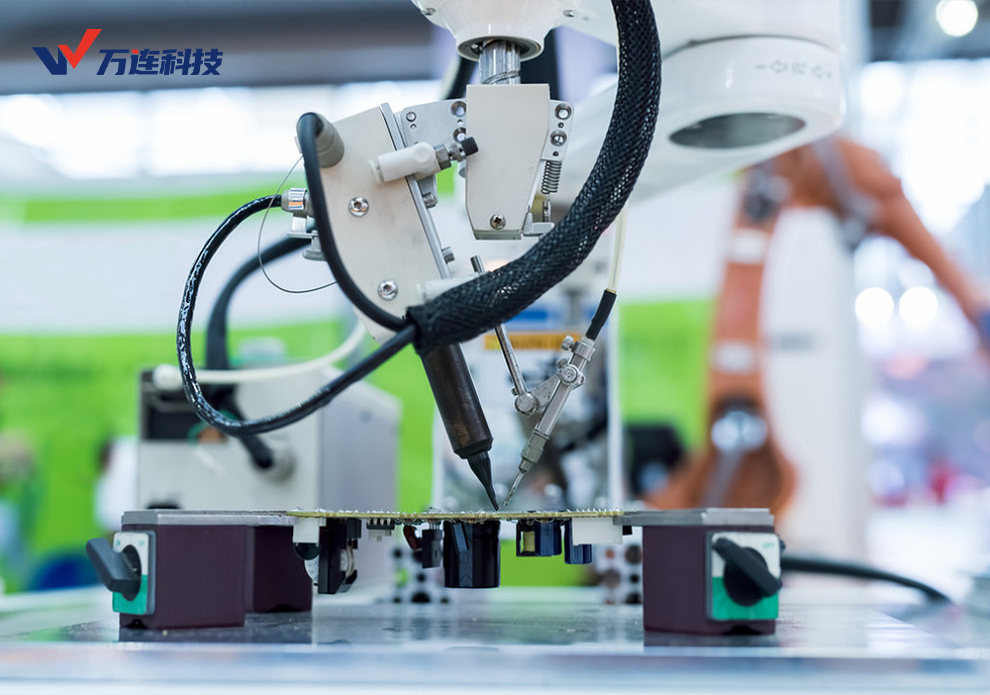
自动化裁线、剥皮、压接设备,适合规格冻结、持续返单的标准化线束。重复性工序交由设备处理,能够减少人为操作带来的离散误差,稳定跨批次一致性。自动化无法作为品质兜底手段,不少厂商购入设备后,忽略模具校验、程序确认、首件评审,依旧出现批量不良。
自动化设备能检测端子有无、线径、压接高度等预设参数,但无法识别线材材质波动、端子镀层异常这类隐性问题,仍需首件切片和拉力测试锁定工艺窗口。线材规格、端子型号一旦变更,整套工装、程序都要重新验证,换型成本会明显拉高小批量样品报价。
混合工艺是工业线束量产主流,管控体系才是核心竞争力
绝大多数工业线束项目,不会单独使用纯人工或是全自动化方案,采用的是工序拆分的混合工艺。裁线、剥皮这类标准化工序交由自动化设备完成;复杂分支装配、屏蔽层编织处理、特殊连接器组装,保留人工辅助作业。
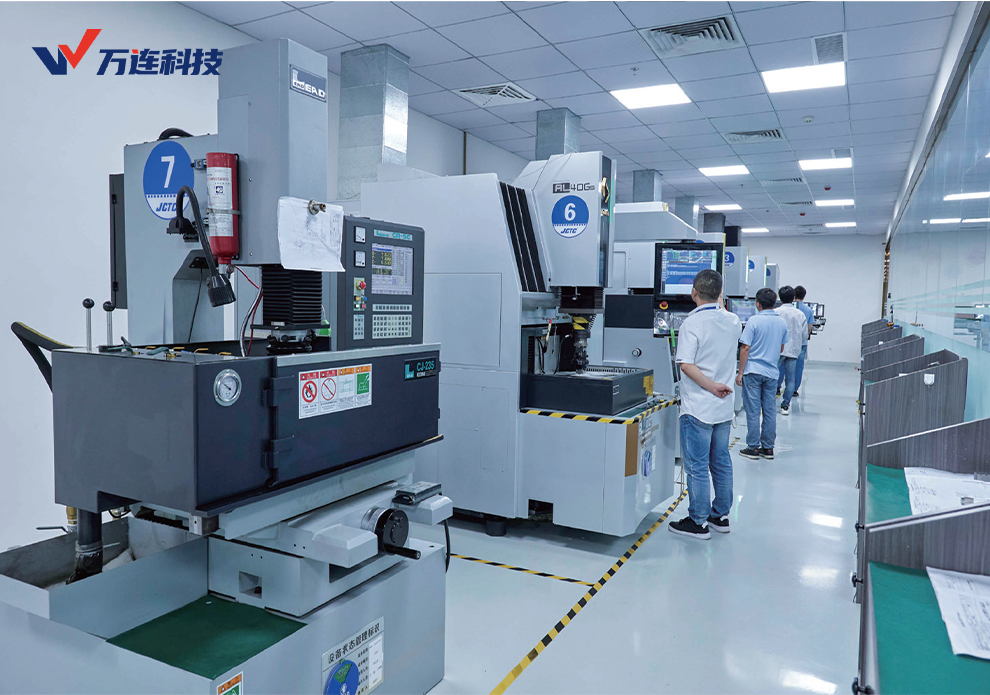
评估线束厂商制造实力,不能只统计产线设备数量,重点考察厂商能否搭建完整的工艺管控体系。这套体系包含工艺文件、工装定期校验机制、首件确认、过程巡检、成品可靠性验证,配套异常追溯流程。同一套产品,从研发样机到大批量交付,工艺参数可以完整迁移,不会因为生产模式切换引入新风险。
项目阶段驱动工艺动态调整
线束工艺方案不会选定之后固定不变,会跟随项目生命周期持续调整。 样机小批量阶段,工艺管控重心放在方案验证,确认接线逻辑、连接器适配、线束装配空间,快速响应图纸迭代。这个阶段优先保证柔性,同时锁定关键端接工艺,为后续量产预留工艺基线。
进入稳定量产后,管控重心转向工艺复现能力。持续监控压接参数、端子外观、线束尺寸,固定工装与作业流程,留存完整检验记录。量产阶段升级自动化,前提是产品规格冻结,规避频繁改模、改程序带来的额外风险。
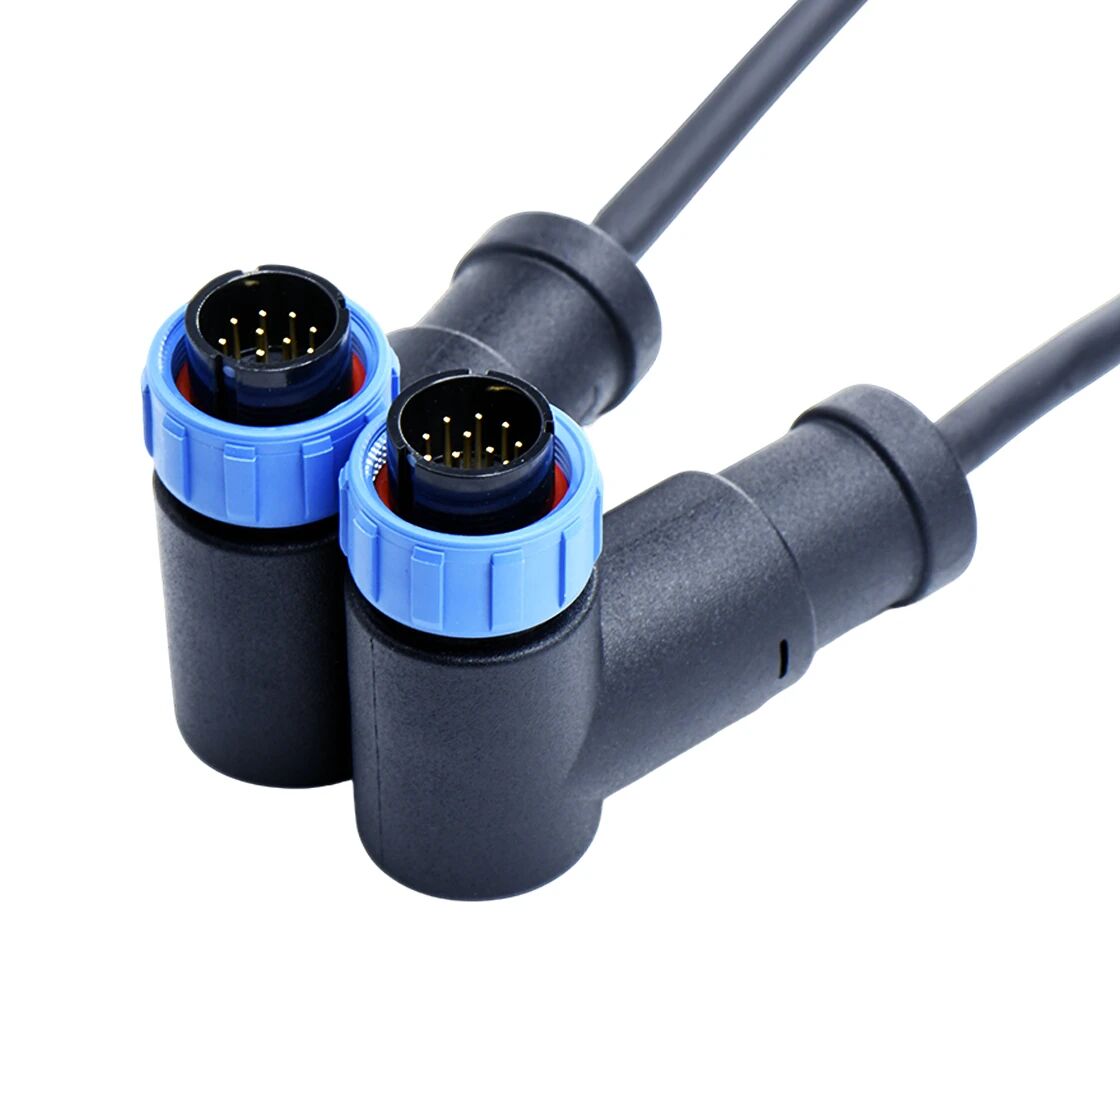
万连科技配套工业连接器与线束组件,覆盖标准线束与定制非标线束项目。项目对接阶段,会结合线束结构、订单体量、版本迭代计划、设备工况,综合评估人工、半自动、自动化的组合工艺方案。 如协作机器人整机内部线束带有多分支结构,关节区域对屏蔽完整性有严苛要求。项目前期产品规格持续迭代,万连采用混合工艺方案:裁线剥皮采用自动化设备完成,复杂分支成型、屏蔽端接这类精细工序交由人工辅助处理,每批次首件执行压接截面验证。待产品方案定型后,再逐步拓展自动化工序,前期验证固化的压接工艺可直接迁移到量产阶段。
评估线束供应商,不必片面追求高自动化配置。可靠的制造能力,体现在研发打样阶段保留工艺柔性,快速完成样品迭代;产品定型量产之后,依托固化工艺维持稳定批次品质,交付经过可靠性验证的互连方案。