在工业自动化、车辆工程以及严苛环境传感系统中,传感器线束与控制主板之间的连接,往往处于机械振动、化学介质浸润、冷热交变与瞬态冲击的多重应力交汇处。据工业失效统计分析,传感器电气信号异常有超过 40% 源于连接界面的微动磨损、密封失效渗水或端子后退。
板端胶壳不仅是承载导电端子的物理骨架,更是整个系统防护的第一道屏障。一个高可靠性的板端连接系统,必须是胶壳本体刚性、防水塞径向密封、界面密封圈弹性形变以及锁扣机构物理限位四者高度耦合的系统工程。本文从工程量化参数与制造公差出发,解析该系统关键构件的选型准则。
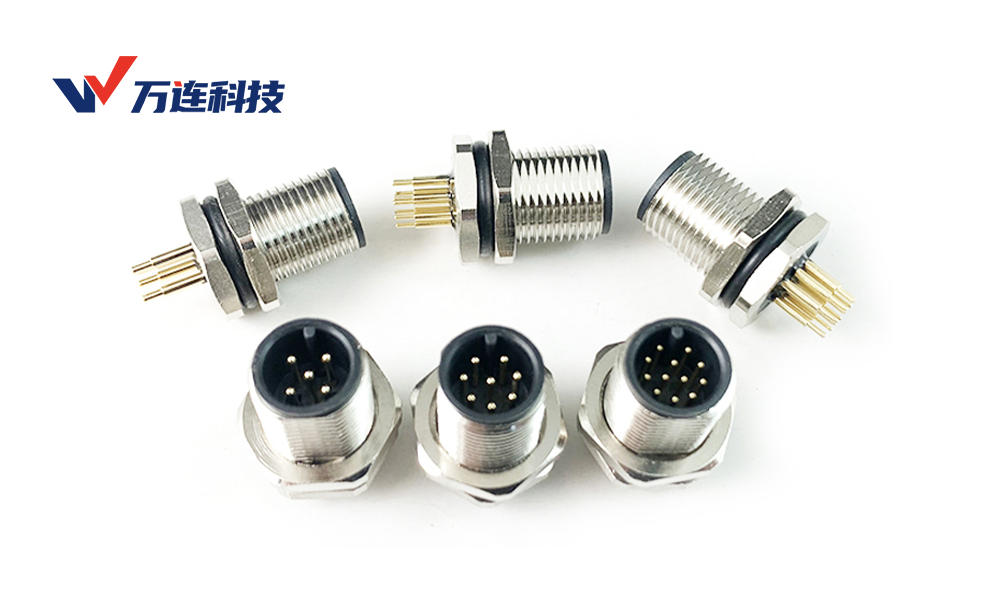
一、胶壳本体选型:材质耐受度与几何精度控制
胶壳本体是整个组件的几何基准。若胶壳在回流焊接或恶劣工况下发生翘曲,后续所有的密封与锁扣公差都将失去基准。
1. 工程塑料的温度与尺寸稳定性
SMT回流焊工况(推荐 LCP 或 PPS):
- 耐温极限:必须耐受峰值温度 ≥260°C(持续 10~15 秒),熔融指数波动需低于 5%。
- 阻燃与收缩:执行 UL94 V-0 标准,成型各向异性收缩率应 ≤0.2%,防止焊后引脚共面度超差(共面度通常要求 ≤0.1 mm)。
波峰焊与常规压装工况(推荐 PBT + 15%~30% GF):
- 耐候与耐湿:PBT 吸水率极低(<0.1%),在 -40°C ~ +120°C 环境下长期尺寸变化率 <0.05%。相比未增强材料,添加玻纤(GF)可将拉伸强度提升至 100~130 MPa,有效抵御长期机械疲劳。
- 规避风险:在长期潮湿高热工况下避免选用未经耐水解改性的尼龙材料,防止材料吸水膨胀导致密封间隙失稳。
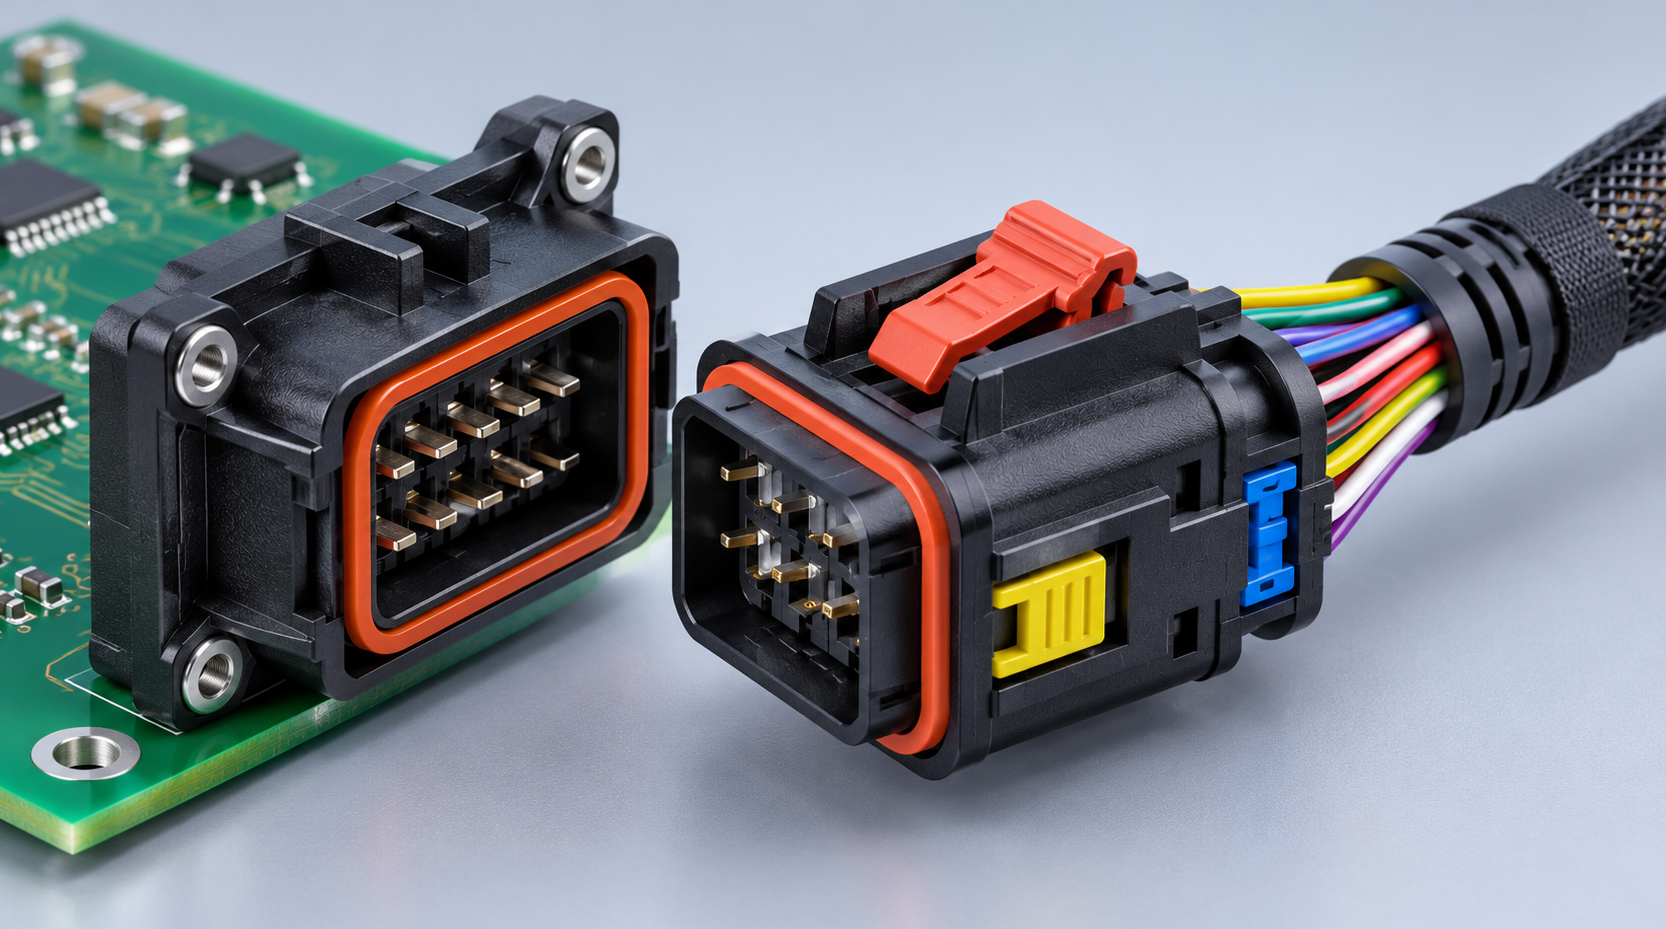
2. 几何定位与防呆设计
- PIN 针真位度: 板端 PIN 针相对胶壳安装基准孔的真位度公差必须严格控制在 φ0.15~0.20 mm 范围内。公差过大会导致公母端插拔时端子产生剪切应力,破坏镀层或刺破内部密封件。
- 物理防呆: 在高密度多传感器排布场景中,设计至少 2 组以上的机械防呆槽/导向键(如 Code A、B、C、D)。防呆结构的物理错位干涉力必须 ≥150 N,杜绝误插可能。
二、防水塞:线端径向阻水与装配摩擦平衡
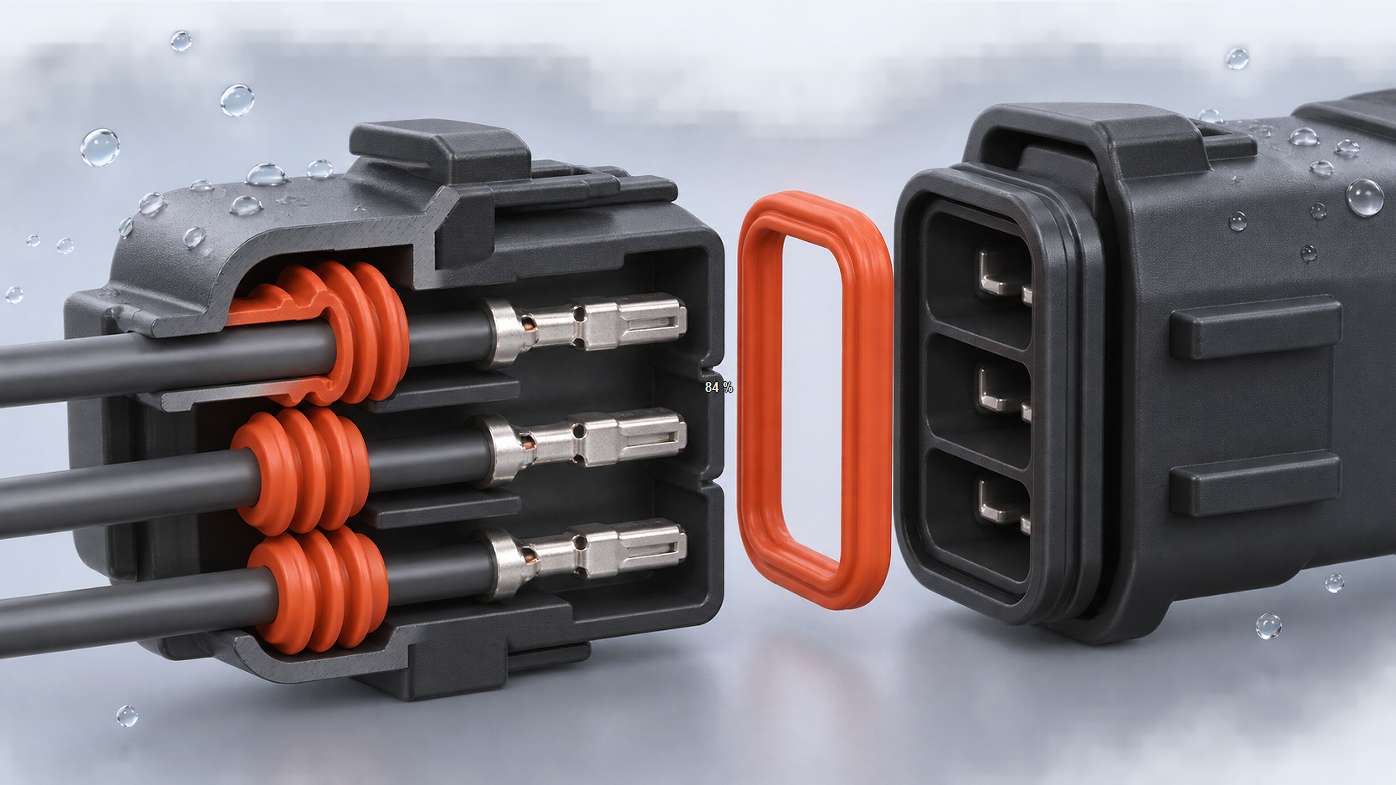
防水塞负责封闭导线绝缘皮与胶壳端子腔之间的间隙,是阻止外部水汽与油脂沿线束毛细渗透的核心组件。
1. 结构形式选择
单线防水塞:
- 适用场景:端子间距 ≥3.0 mm 的工况。
- 优势:每根线缆独立压接、独立受力,维修更换方便,对个别线径微小波动的容忍度高。
整体密封垫:
- 适用场景:微型化、端子间距 <2.5 mm 的高密度传感器接口。
- 要求:要求整束线缆的外径一致性严格控制在 ±0.05 mm 以内,且组装时需借助专用治具穿线,防止多孔偏载撕裂。
2. 径向过盈量设计
防水塞通过内外径的弹性过盈实现双向动态密封:
- 内径(ID)匹配: 防水塞未受力内径应比导线绝缘外径(OD)小 0.2~0.4 mm,实际装配后的径向压缩变形量控制在 15%~25%。过小无法阻水,过大会导致导线绝缘皮在冷热交变下产生永久蠕变而失去密封力。
- 外径(OD)匹配: 密封塞外缘设计 2~3 道微型环形密封唇(Ribs),外径比胶壳腔体内径大 0.3~0.5 mm。多道唇边可形成阶梯式气室减压效应。
- 盲堵配置: 对于未启用的空置通道,必须选配外形匹配的实体实心盲堵,绝对禁止腔室裸露。
3. 材质硬度与表面润滑
- 硬度选择: 氟硅橡胶(FVMQ,耐油耐介质)或硅橡胶(VMQ),硬度一般推荐 Shore A 40~50 度。硬度过高无法填补线皮表面微小划痕;硬度过低则在压接穿入时易翻卷、破损。
- 析油率控制: 建议选用内含自润滑硅油的配方,表面游离出油率控制在 2%~4%。装配时可将穿线阻力降低约 40%,同时避免多余油脂流淌污染端子导电触点。
三、界面密封圈:对插气密性与抗蠕变设计
界面密封圈用于阻断板端插座与线端插头对接缝隙中的水分和灰尘,直接承受插拔带来的剪切应力与长期压紧应力。
1. 径向密封 vs. 轴向密封
推荐采用径向密封:
- 密封圈套设在公壳外壁的环形凹槽内,对插时受到母壳内壁的径向均匀挤压。
- 力学优势:不受对插轴向公差累计与振动窜动的影响。即使锁扣机构在动态环境下有微小的轴向间隙移动,密封界面依然能保持恒定的接触压应力。
轴向端面密封的局限:
- 依靠锁扣锁死后的端面轴向预紧力压缩。在长期振动和温度蠕变下,塑料锁扣轻微松弛就会导致端面压缩力下降,存在泄漏隐患。
2. 关键压缩参数控制
- 静态设计压缩率: 推荐将截面初始压缩率控制在 20%~30%(极端公差带需严格包容在 15%~35% 之内)。低于 15% 无法确保 IP67/IP68 气密性,高于 35% 则极易因剪切应力过大导致密封圈撕裂或产生不可逆破坏。
- 压缩永久变形率: 依据 ASTM D395 方法 B,在 125°C / 70 h 加速老化条件下,永久形变率必须 <20%。严防弹性体应力松弛导致接触面残余接触压力不足。
3. 防啃伤与切圈倒角
- 对插配合导向端的胶壳边缘必须倒角 15°~30°,过渡处进行 R0.2~R0.5 的平滑倒圆。
- 密封圈滑移配合面的模具表面粗糙度需达到 Ra ≤1.6 μm(镜面级放电或抛光),防止对插行程中因摩擦力突增造成密封圈被锋利边缘“啃伤”或“轴向翻卷”。
四、锁扣系统:双重冗余与防微动脱落控制
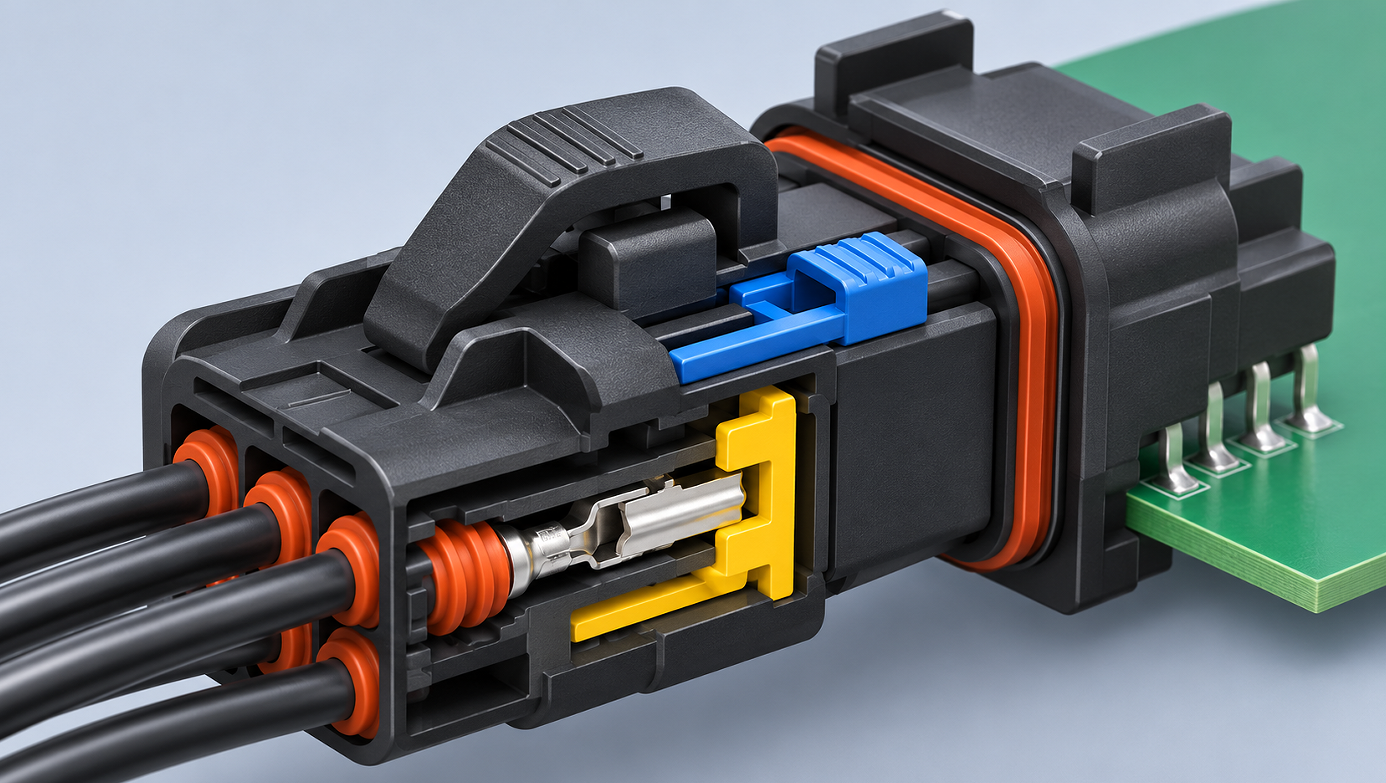
机械锁扣是维持密封件稳定压缩状态、防止端子接触面微动磨损的核心机构。高可靠性选型必须采用“一次主锁 + 二次防退机构”体系。
1. 一次主锁
- 插入力与人体工程学: 单手插拔闭合力控制在 ≤30~50 N,锁臂弹性形变应在线性弹性区内,防止多次插拔发生塑性弯曲。
- 锁合反馈: 在完全进入锁定卡位瞬间,必须具备清晰的触觉顿挫感与声学反馈(声音强度 ≥60 dB),提供装配工位的有效感知。
- 锁死保持力: 主锁臂闭合后的静态破断拉力需满足 ≥80~110 N,抵抗线束受到意外拉扯时的受力。
2. CPA(连接器位置保证机构)
- 防假锁设计: CPA 构件具有物理互锁机制。只有当公母端壳体完全对插到位、主锁臂弹起进入锁止台阶后,CPA 卡栓才能被推入固定槽。
- 防误触发: 若主锁卡扣停留在半到位状态,CPA 的推进路径将被硬干涉阻挡,强行推入阻力 ≥60 N,即刻暴露对插未到位缺陷;正常推入力控制在 15~25 N。
3. TPA(端子位置保证机构)
- 防退针机制: TPA 通常为预装在胶壳前缘或内部的锁定插板。在金属端子压入腔室并被塑料挂钩锁定后,将 TPA 下压到位,挡在端子倒刺后方。
- 保持力阶跃: 单纯依靠腔体内塑料卡爪,端子保持力仅约 30~40 N;加装 TPA 刚性支承后,端子保持力可提升至 ≥75~100 N,彻底消除对插插合力将端子顶回胶壳内部的“退针”事故。
五、选型验证与交付准则
在完成设计图纸与样品打样后,需依据以下量化阈值进行工程级验证,以闭环判定选型可行性:
|
验证项目
|
实验环境 / 测试条件
|
判定合格指标
|
关联组件
|
|---|---|---|---|
|
产线气密检测
|
气压施加 48 kPa ± 2 kPa,保压平衡 5s,检测 15s
|
泄漏量 ≤0.5 mL/min(等效 IP67)
|
密封圈、防水塞、盲堵
|
|
水下浸泡(IPX8)
|
浸没深度 1.0 m,浸水持续时间 24 h
|
绝缘电阻 ≥100 MΩ(@500V DC),无积水
|
密封圈、防水塞
|
|
振动疲劳试验
|
3 轴随机振动,加速度 10g,频率 10~500 Hz,每轴 8h
|
瞬断时间 ≤1 μs,接触电阻增量 ≤5 mΩ
|
锁扣结构、TPA
|
|
高低温交变冲击
|
-40°C(30min)↔ +125°C(30min),转换 ≤1min,共 100 循环
|
胶壳无微裂纹,密封圈压缩永久变形率 <20%
|
胶壳基材、密封圈
|
|
耐化学介质侵蚀
|
浸泡于机油/切削液/清洗液(23°C,4h)
|
弹性件体积膨胀率控制在 -5%~+15%,塑料无溶胀脆裂
|
FVMQ/硅橡胶、PBT
|
结语
传感器线束板端胶壳的选型绝非单一部件的参数对照,而是多界面物理力学配合的结果:
- 胶壳本体提供热态下的稳定尺寸基准,决定配合公差的下限;
- 防水塞与密封圈以合理的压缩量与低应力松弛率,构成动态环境下的柔性流体阻断线;
- 主锁扣与 CPA/TPA 构建出双重机械防线,将端子与密封件牢固锁合在预设的公差带内。
工程选型阶段严格把控材质特性、计算微观压缩量、落实防退与防呆设计,才能在恶劣多变的工业现场兑现长效、免维护的电气可靠性。
万连科技不仅提供高防护性能的板端胶壳与连接组件,更核心的是为客户提供一套成熟的抗震与密封可靠性设计方案。万连支持根据客户的传感器安装环境,定制特定的密封配合方案与锁扣机构,并通过内部的量化验证流程(涵盖气密性、高低温交变与动态环境试验),帮助客户降低验证成本,确保设计方案一步到位。