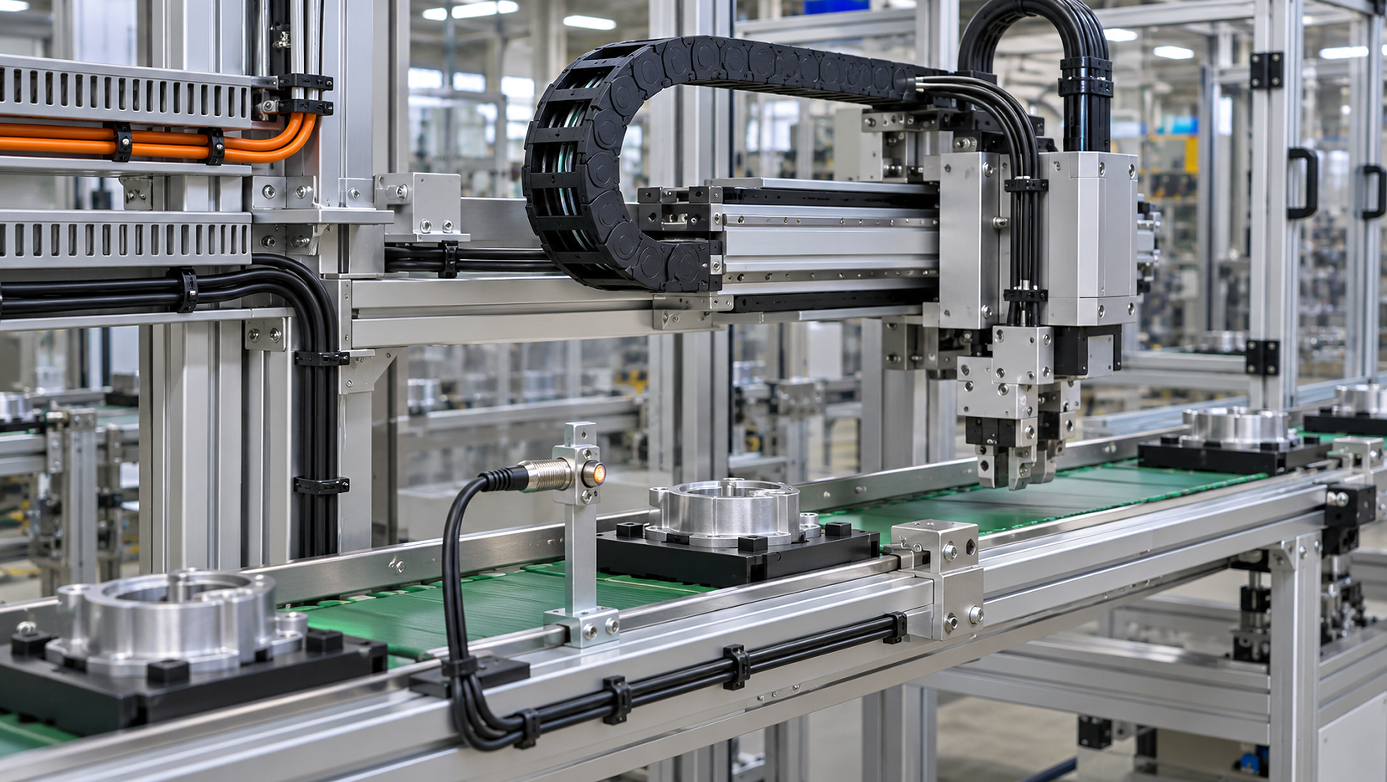
在现代自动化产线与智能装备中,传感器承担着位置检测、行程限位、压力监控、机器视觉及总线通讯等核心任务。如果把控制器比作装备的“大脑”,传感器比作“感知器官”,那么传感器线束与布线链路就是贯穿整台装备的“神经脉络”。
工业现场环境复杂恶劣,大量间歇性停机和信号异常的根源,往往并非传感器本体完全失效,而是出现在传感器与线束的连接处——布线不合理、线材选型不当、接头松脱或磨损。这些问题隐蔽性强,排查耗时。本文将系统梳理产线传感器布线的核心规则、应对痛点的技术方案及选型要点,帮助工程团队构建高可靠的传感电气链路。
一、信号维度:传感器布线承担的三大传输使命
在智能产线中,传感器布线必须确保以下三类信号在复杂工业工况下不失真、不延迟地完成交互:
-
微弱模拟量与脉冲信号的保真传输
压力、称重、温度及测距传感器常输出毫伏级电压或 4~20mA 电流信号,任何外部杂波干扰都会造成模拟量读数漂移。线束需具备低电阻导体与高覆盖率屏蔽层,避免长距离传输衰减。 -
高速数字总线的双向实时交互
在 IO-Link、Profinet、EtherCAT 等工业通讯接口架构下,传感器线束不仅承担信号回传,还负责参数下发与状态自诊断。通讯阻抗的微小失配都可能引起数据丢包与总线通信中断。 -
高频动作反馈与安全互锁信号
光电开关、接近开关、磁簧传感器及安全门锁信号直接关联机械臂与滑台动作的互锁保护。安全回路优先采用双通道接线设计,线束的高瞬态导通可靠性是杜绝机械碰撞与保护人身安全的前提。
二、现场痛点:产线工况对传感器布线的严苛挑战
工业生产现场的实际恶劣工况,给传感器布线带来了多重考验:
-
强电磁干扰(EMI):伺服驱动器、高频变频器和大功率电机启停时会辐射强谐波,若弱电传感线靠近敷设,极易引起信号跳变与误报。
-
高频往复运动疲劳:机器人关节、模组滑台、AGV升降机构中的线缆持续承受拉伸、扭转与弯折,普通铜芯容易在数万次往复后发生微断裂。
-
油污与化学介质侵蚀:数控切削液、工业润滑油、水气或高低温交替,常导致普通塑料外被溶胀、发脆甚至开裂,湿气沿缝隙渗入端子引脚导致短路。
-
安装空间受限与维护困难:紧凑型机架内直头接头易发生机械干涉;手工现场压接的端子一致性差,一旦损坏排查排线费时费力。
三、规范实践:产线传感器布线的四大核心准则
为攻克上述现场痛点,产线布线需严格按照以下主题模块规范化实施:
1. 电气隔离与抗干扰布线
-
强弱电分槽敷设:24V以下直流传感信号线不宜与380V/220V动力电缆同槽共线敷设;若必须交叉,应保持90°直角跨越。无屏蔽信号线与动力电缆平行敷设时常规建议间距≥200mm;线缆均带屏蔽或采用金属隔离槽时可适当缩小间距,变频器输出侧等强干扰区域需进一步加强隔离。
-
屏蔽回路完整性:模拟量与高频通讯线束应选用带金属编织网/铝箔屏蔽的线材,模拟量、低频信号推荐电柜侧单点接地;高速工业总线屏蔽层可两端接地,地电位差较大场景需配套等电位联结,避免 “两端悬空” 形成接收天线。
2. 机械布局与应力消除
-
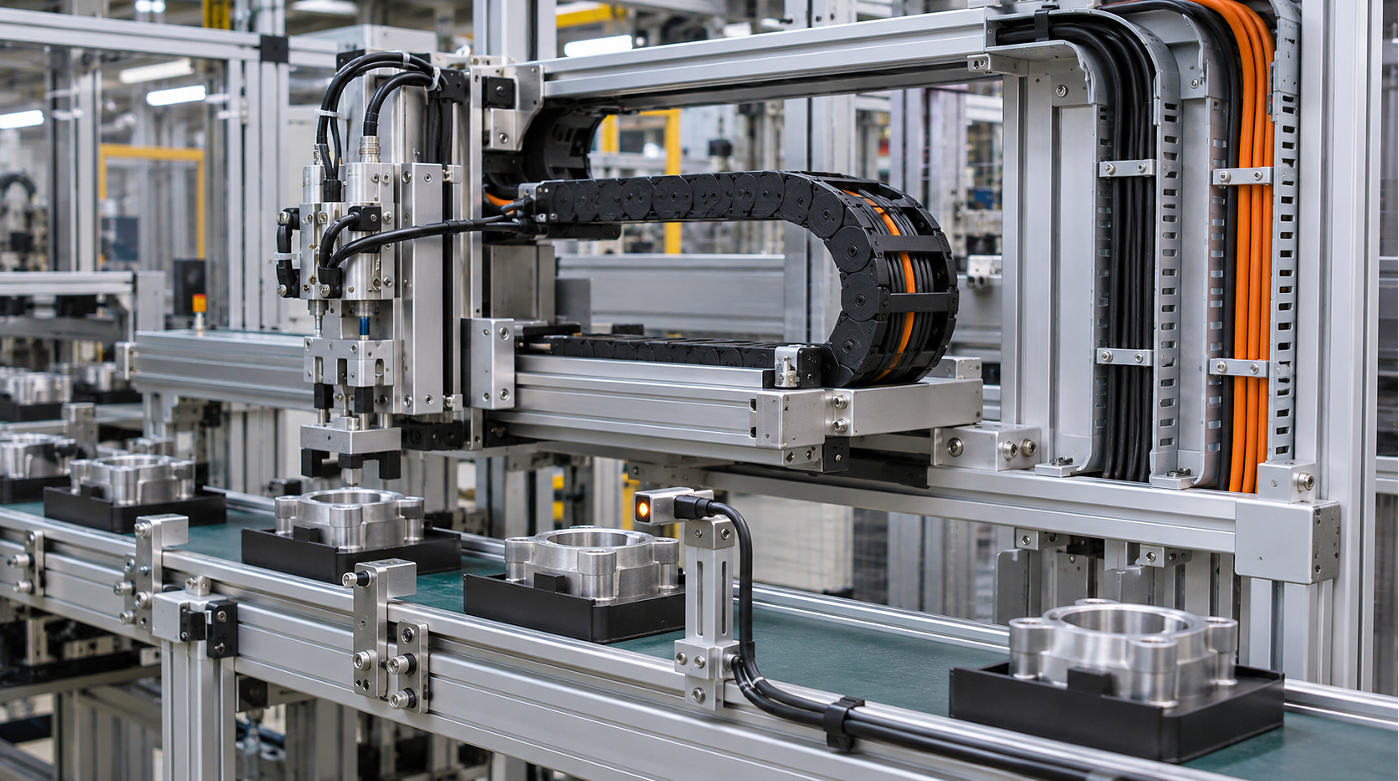
动静严格分区:固定不动的机架走线应整齐使用导轨线槽或扎带固定;处于拖链内的运动走线必须选用专用高柔拖链电缆,并在拖链两端设置可靠固定夹,防止接头端直接受力。
-
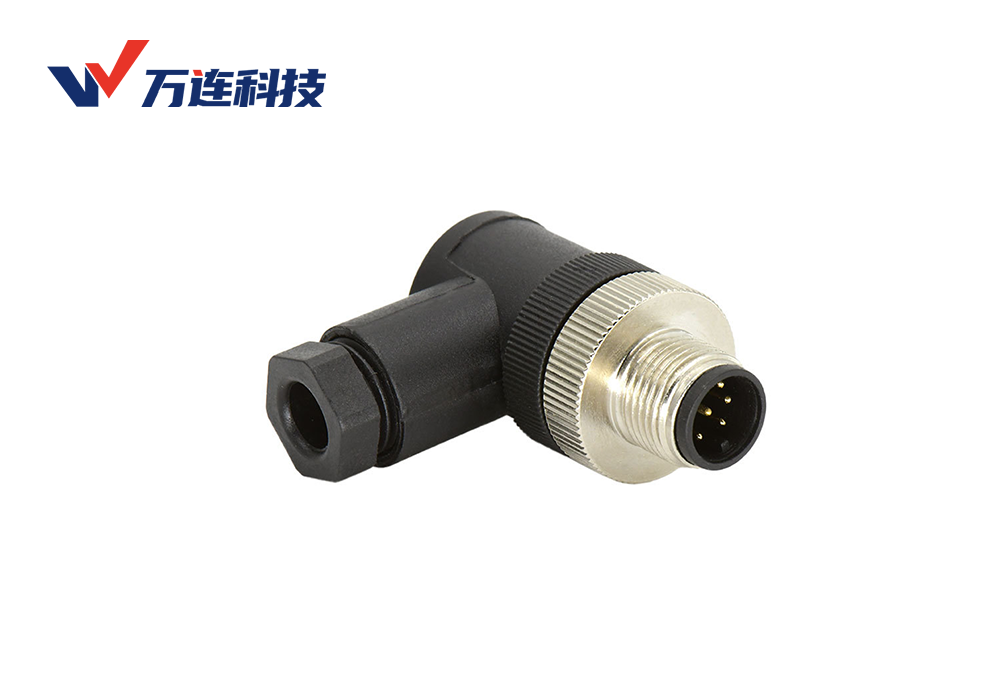
预留自由弯曲半径:拖链内线缆动态弯曲半径一般不小于线缆外径 7.5~10 倍,机器人扭转线缆、高速总线线缆需按规格书选取更大值,区分静态与动态弯曲指标;在转角或设备出线狭小位置,优先采用90°弯头连接器,避免因过度折弯导致外被根部撕裂。
3. 环境防御与材料选型
按工况匹配护套材质:
-
常规静态干燥环境:可选用经济型PVC护套线缆;
-
耐油、耐磨、动态拖链或耐切削液环境:聚醚型 PUR 护套具备优异耐油、抗撕裂、耐水解特性,适配这类工况;聚酯型 PUR 耐水解性能有限,PVC 更适合干燥静态低成本场景;
-
食品接触或频繁清洗场景:可选用符合FDA食品接触要求的TPU/PUR护套材料,并关注接头壳体的卫生设计。
一体化注塑密封:设备外部易沾水沾油区域,应避免使用现场螺钉压接的接头,优先采用达到IP67/IP68防护等级的一体注塑预铸线束。IP 防护效果依赖正确装配,密封圈老化、接头未拧紧、线缆根部反复弯折都会造成防护失效。
4. 标识管理与快速更换
-
全生命周期线码标识:在传感器出线端与电柜接入端均加套热缩管线号或工业打印线标,标明接口属性与编号,缩短巡检定位时间。
-
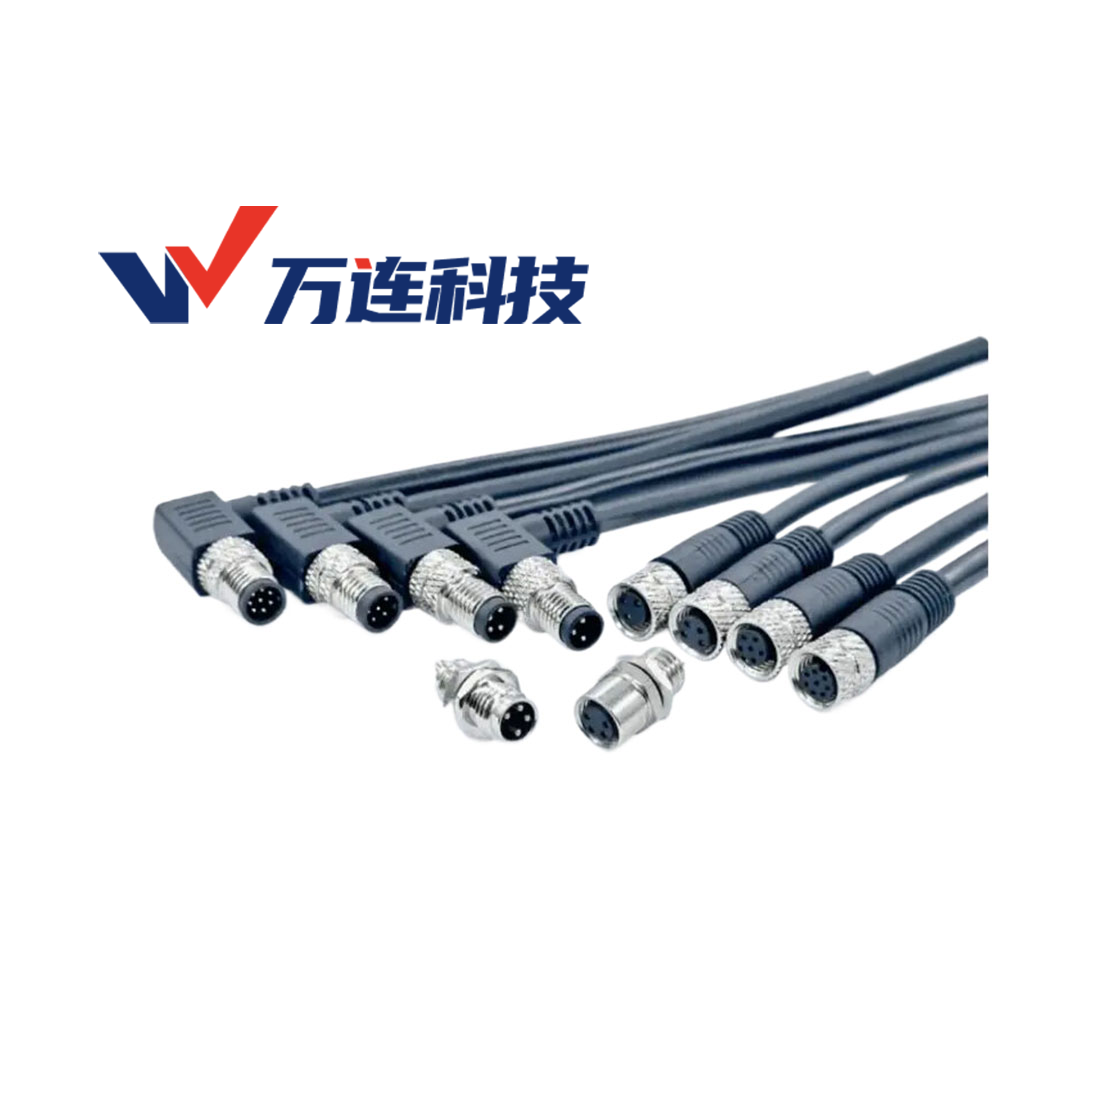
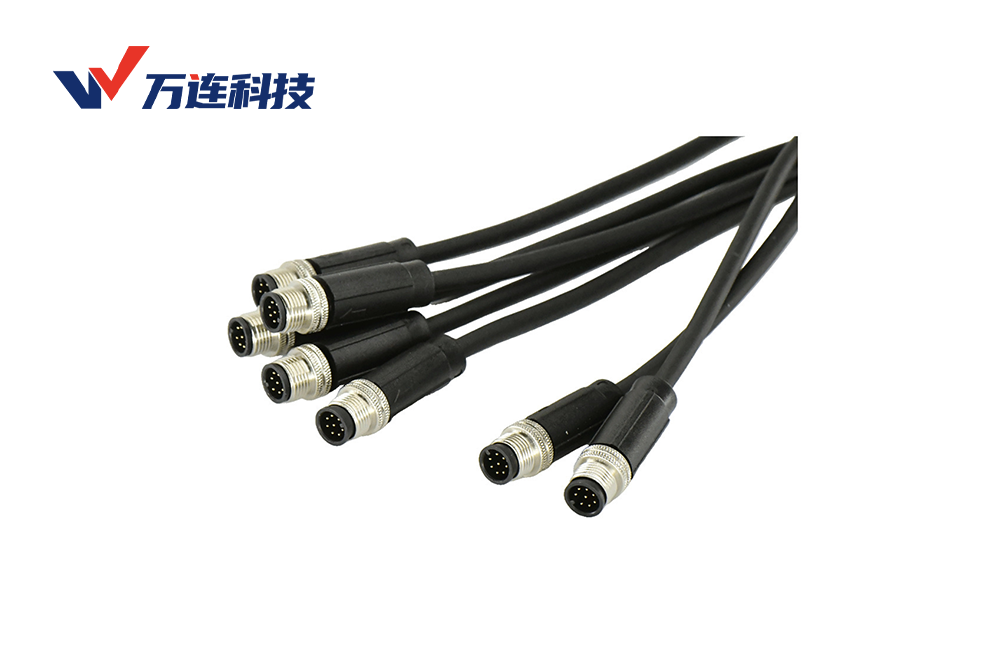
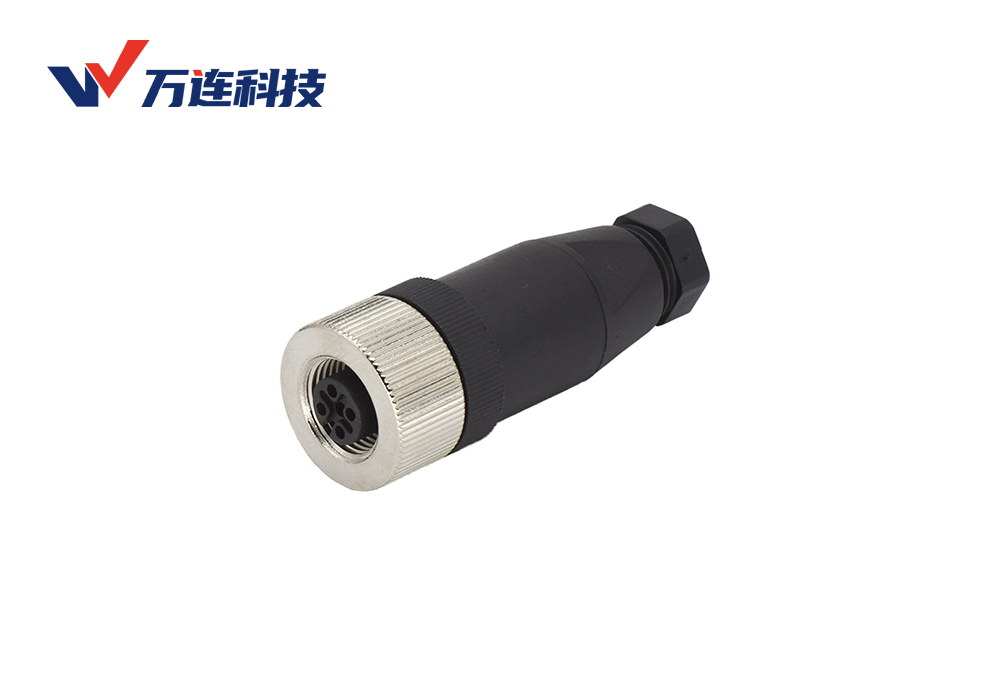
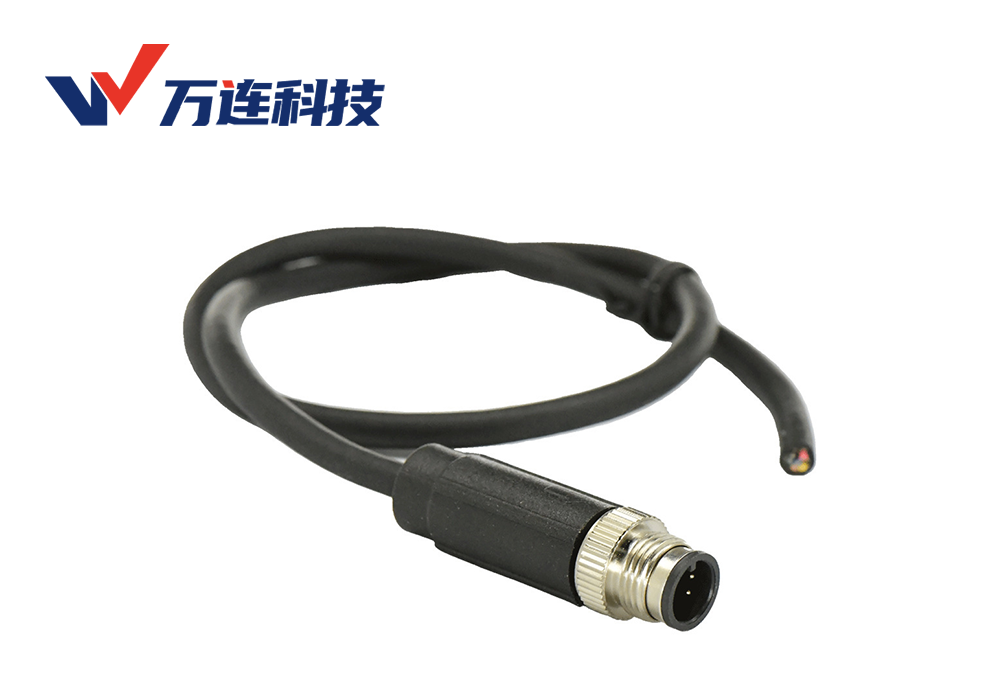
接口模块化(即插即用):产线推行标准化快速插拔接口(如标准M8、M12螺纹插头),设备维护时无需重新剥线压接,拧下即换,可将故障换线时间从小时级压缩至分钟级。
四、选型建议:从裸线手工接线走向成型线束总成
传统产线多采用“散线拉入机柜+现场端子排压接”模式,不仅耗时耗力,而且抗震密封等级全凭装配工人手法,故障率相对较高。
随着产线精密化与模块化升级,现代智能装备正逐步转向工厂预制成型线束总成。选型时需重点关注:
-
接口形式按需选型:狭小转角采用弯头插头,标准出线采用直头插头;结合空间选择针式(公头)或孔式(母头)。
-
结构防振松设计:选用具备耐振自锁金属螺套或快速卡扣结构的工业连接器,抵抗机床与冲压设备的持续抖动。弹簧垫圈仅为可选防松方案,高频强振动场景优先选用专用防松螺帽、防松卡扣结构。
-
出厂电性全检:成型总成在出厂前应经过导通、耐压、绝缘电阻及衰减检测,确保整机装配一次合格率。具体检测项目与抽检/全检频次应以供应商质量方案和项目要求为准。
五、万连线束方案应用实例
案例一:汽车零部件焊装车间
焊接工位存在大量飞溅、高温及油雾。定制方案包括:
-
采用不锈钢编织网管+PUR护套,用于抵御熔渣灼伤与油液渗透;
-
M12接头增加防松弹簧垫圈,抵抗冲压震动导致的旋松脱落;
-
厂商称线束在特定测试条件下通过1000万次拖链弯曲测试,适配机器人第七轴连续运动;现场实际寿命需按弯曲半径、加速度、温度等工况校核,并预留安全系数。
案例二:食品饮料产线
频繁的CIP清洗(酸碱溶液、高压热水)要求线束具备较强耐腐蚀性与光滑表面。方案为:
-
采用全不锈钢壳体+蓝色TPU护套,材料符合FDA食品接触要求,结构卫生设计参考EHEDG指南;
-
采用快速卡扣式连接器,无需工具即可徒手更换,适应频繁换线需求;
-
按IP69K等级进行高压高温喷淋型式试验或抽检。
在某汽车零部件焊装车间项目中,采用万连预铸M12线束后,单条线维护工时节省约60%,维修成本降低40%~60%;采用标准化快插接口后,组装/更换操作可压缩至3~5分钟。
结语
科学规范的产线传感器布线,是设备平稳运行、降低全生命周期维保成本的关键基石。实际项目中,线束供应商应根据具体的环境温度、化学品种类、运动频率及安装空间进行专项设计。对供应商案例中的数据,工程团队宜区分“实验室标称值、厂商宣传口径、项目实测值”三种口径,并通过现场验证确认其适用性,才能真正打造出经得起工业现场考验的“神经脉络”。