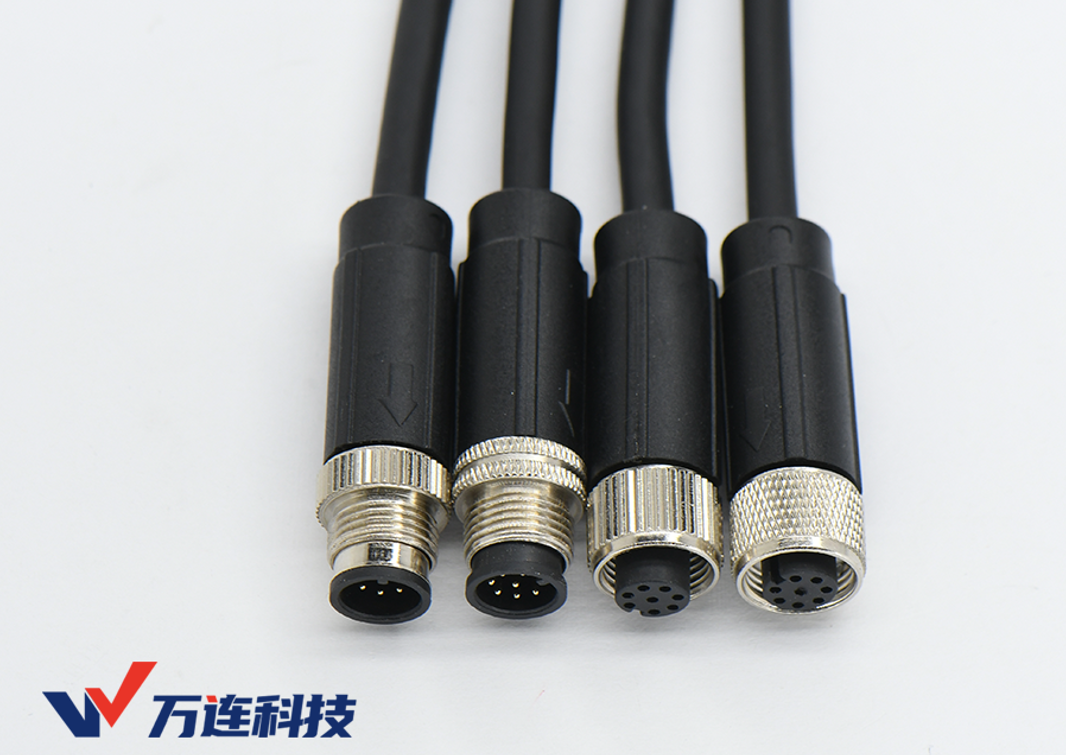
不少 NPI 工程师都遇到过类似情况。来料检验合格的微型板对板(BTB)连接器,投入 SMT 产线后,出现开路、连锡、侧立等不良。产品直通率起伏不定,同一款产品在两条产线上的表现也会存在差异。排查后可以发现,很多问题并非来源于来料本身,而是工艺窗口造成。连接器尺寸越小,引脚间距越细,对应的工艺窗口就越窄。任意一项参数发生漂移,都有可能演变为批量质量问题。
三类典型缺陷及其机理
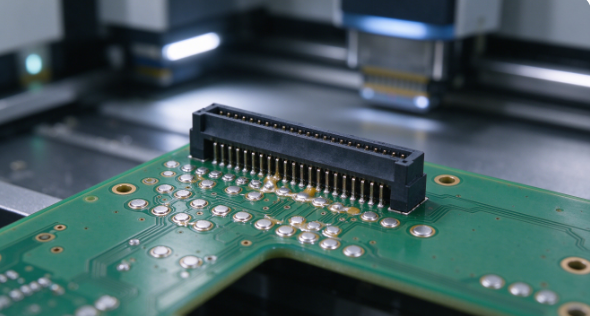
开路与虚焊:共面度问题
无铅回流焊的峰值温度通常在 245~260°C 区间。如果 PCB 或者连接器塑壳在高温环境下出现翘曲,端子会局部脱离熔融焊料,进而形成开路。IPC 标准普通 SMT 允许 PCB 翘曲不超过对角线尺寸 0.75%。对于细间距器件,行业实际管控会收紧至 0.5% 以内,翘曲超标会明显损害焊接良率。 翘曲产生的常见原因是叠层不对称以及铜箔分布不均。电路板一侧布置密集信号线,另一侧做大面积铺铜,经过无铅回流的高温作用,不同材料热膨胀差异,最终引发板弯板翘现象。
连锡
连锡指相邻焊盘被焊料发生短接。钢网开口大于焊盘,锡膏印刷量过多,贴装位置出现偏移,都会造成连锡问题,细间距连接器对此现象尤为敏感。连锡大多出现在锡膏堆积较多的内角位置。这类缺陷在印刷环节就已经埋下隐患,后端检测仅能识别问题,无法完成消除。
侧立 / 局部端子翘起
元件两端焊盘润湿节奏不一致,熔融焊料的表面张力会把器件局部拉起。片式阻容元件容易出现完全墓碑竖立现象,微型板对板连接器更多表现为单侧端子浮起偏移。针对细间距连接器,回流曲线升温斜率、浸润平衡状态,还有两端锡膏量的一致性,都是重点控制对象。
五个关键管控点
端子共面度管控
来料端子共面度检验属于第一道质量关卡。同步做好 PCB 叠层对称性设计,保证表层与内层铜箔均衡分布,在连接器焊盘周边布置均衡敷铜,从源头降低高温翘曲发生概率。如果塑壳在炉内容易变形,可以评估选用专用载具,维持 PCB 板面平整。
钢网开口设计
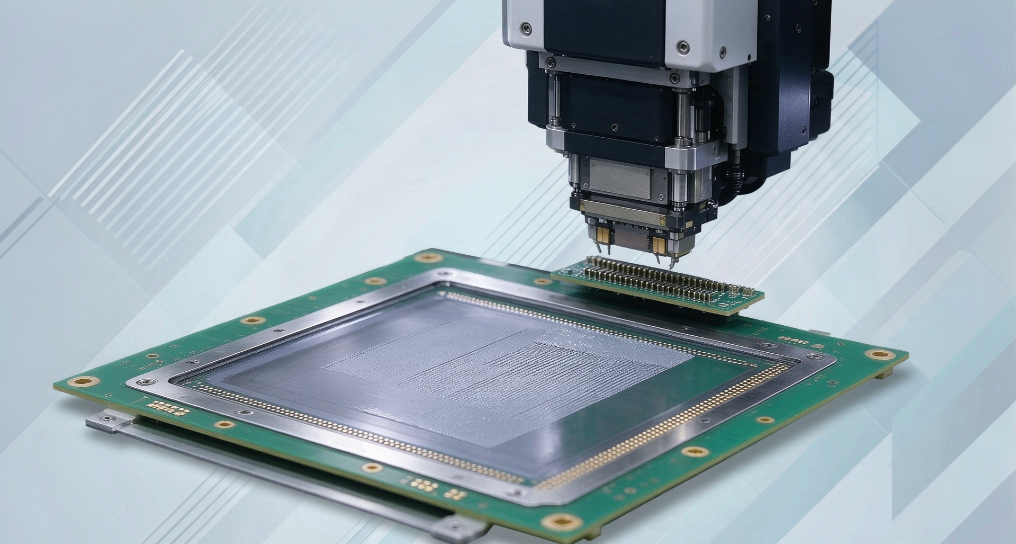
细间距区域钢网开口尺寸需要略小于焊盘,提升钢网和 PCB 贴合效果,减少锡膏渗漏情况。面对元器件密度混杂的电路板,可以选用阶梯钢网,分别适配细间距区域和大焊盘区域的需求。同时需要定期检查钢网张力以及清洗状态,张力失效的钢网无法印刷出形态稳定的锡膏。
锡膏量控制
印刷完成后借助 SPI 锡膏检测设备实测锡膏体积,在贴装工序之前拦截参数波动。锡膏日常管理同样不容忽视,新旧锡膏不可以混合使用,过期批次禁止投入生产。印刷环境需要维持在材料供应商推荐的温湿度区间,很多印刷不良,根源来自锡膏本身状态异常。
贴装精度
依靠高精度贴装头搭配视觉定位系统,管控贴装偏移量和贴装压力。贴装压力过大,会将锡膏挤压到焊盘外部,反而增大连锡发生概率。
回流焊窗口
炉温曲线需要逐班做实测记录,浸润区时间不宜过长,避免锡膏发生热塌。曲线设置需要保障细间距焊点两侧同步达到润湿温度,以此规避侧立、端子浮起类问题。
分层检测:把风险拦在量产之前
成熟产线会执行分层检测策略。SPI 在印刷工序完成锡膏体积复核,AOI 在回流焊接结束后检查焊点外观形态,电气层面再以飞针测试进行导通与耐压验证。三类检测各司其职,一旦任意环节触发报警,可以反向追溯对应的工艺参数。 AR 眼镜属于高密度整机产品,试产阶段开展飞针验证十分关键。连接器埋藏在整机结构内部,如果装配完成之后才发现开路故障,返修成本会成倍增加。
从管控到良率
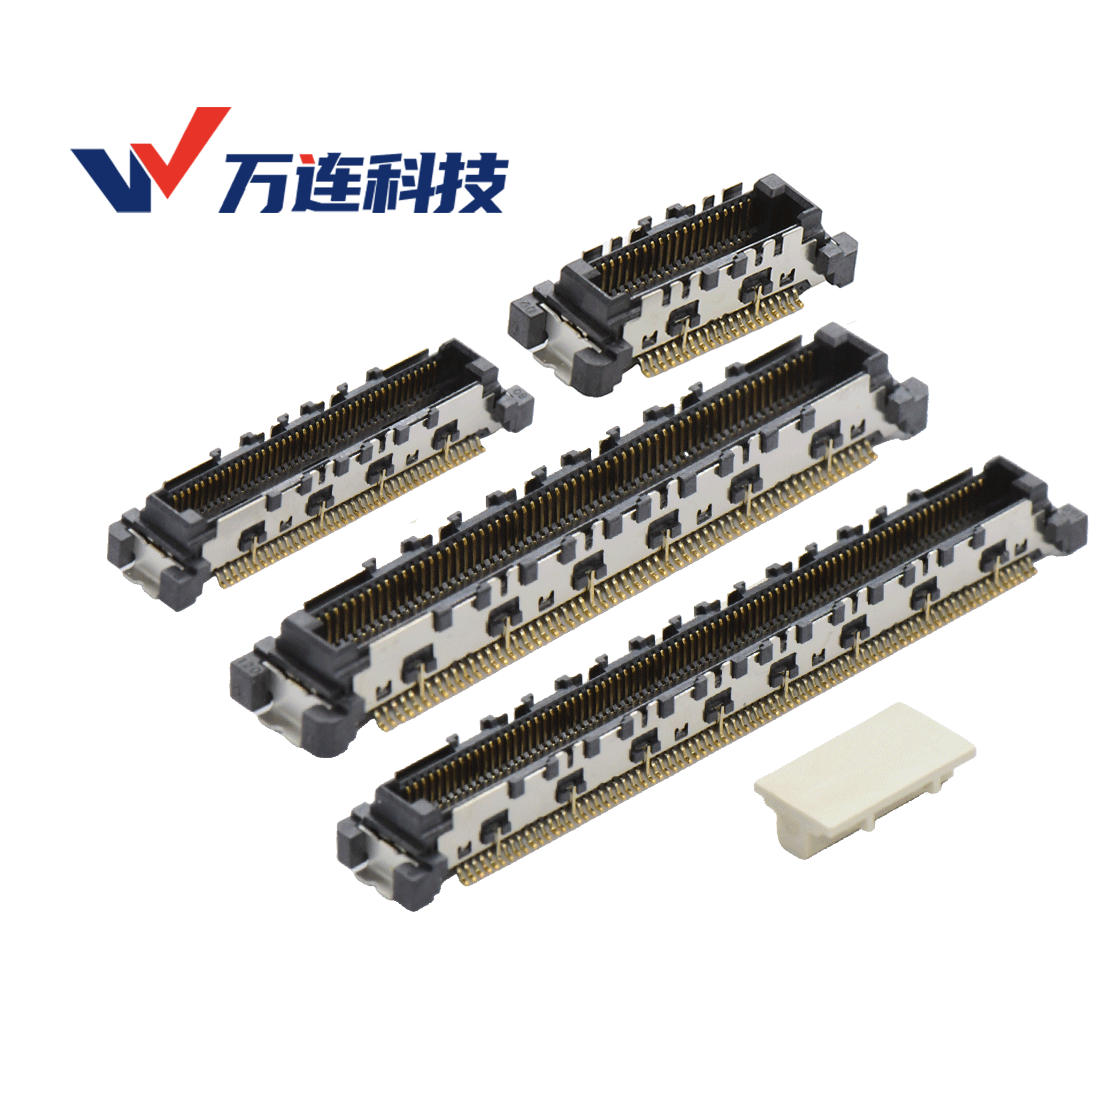
工艺管控带来的价值最终会体现在良率数据上。万连科技在某 AR 眼镜微型连接器定制项目中,把以上 SMT 工艺要点纳入整体量产控制计划,项目综合量产良率达到 98.8%。 整机厂商评估连接器供应商时,除产品性能之外,工艺文件完整度,可焊性验证记录,首件确认流程同样具备参考意义。这三项内容,比口头承诺更能体现供应商真实的工艺实力。