线束焊接依靠冶金结合方式,把多股导体与端子或导线本体连接,区别于单纯机械抱紧的压接工艺,焊点的接触电阻、抗振动疲劳性能直接决定整套线束与连接器系统的可靠性。不同工艺在热影响区、材料兼容性、量产成本上差异明显,工程师选型需要结合载流大小、振动等级、环境温变与批量规模综合判断。
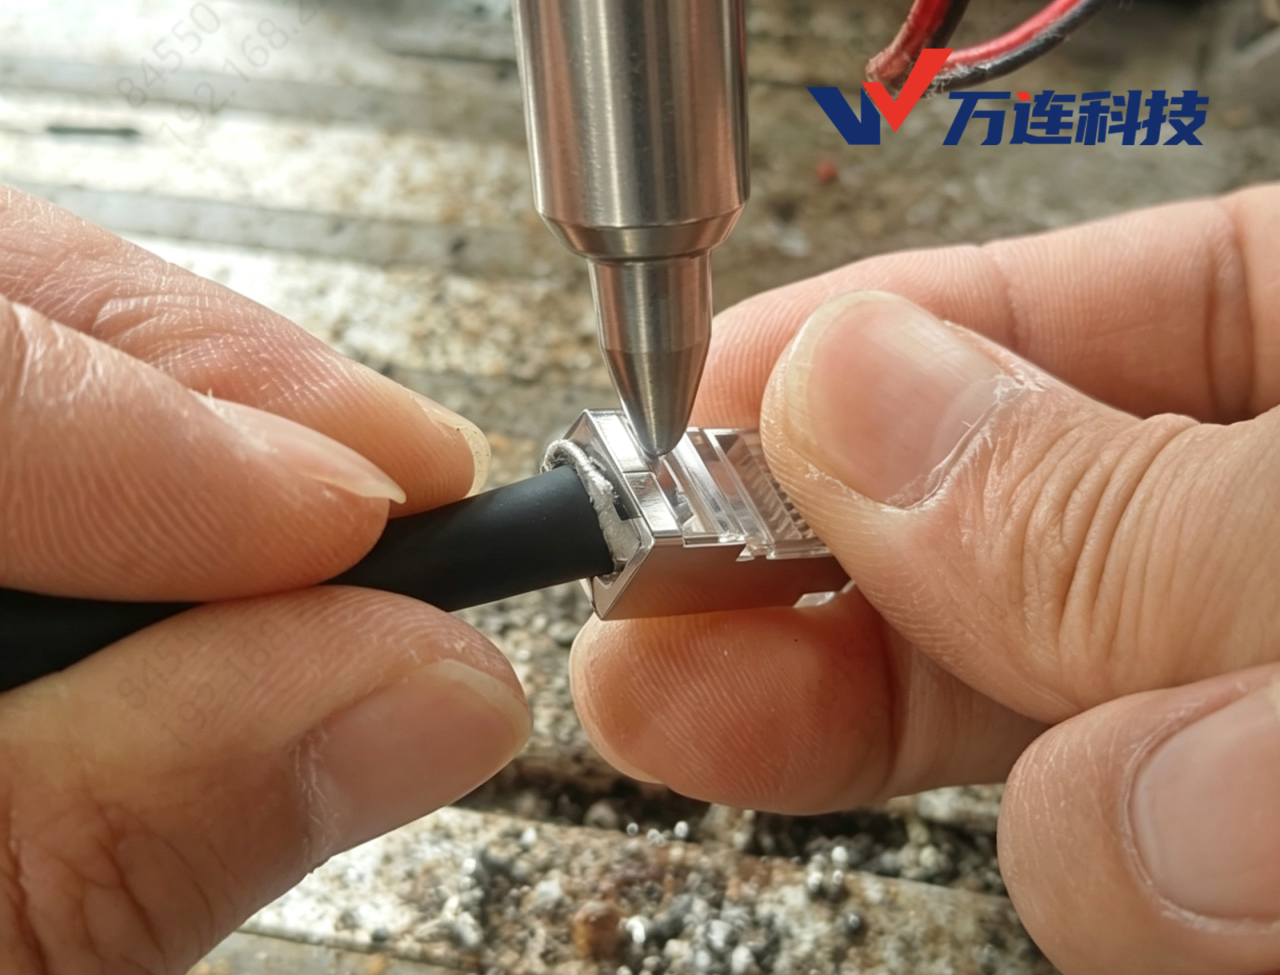
主流线束焊接工艺介绍
锡焊(钎焊)
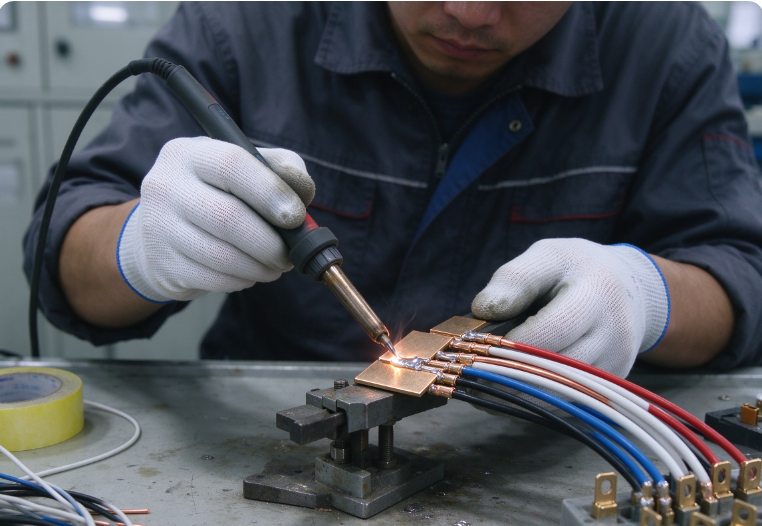
锡焊是低压精密线束最常用工艺,采用熔点低于基材的锡银铜钎料,加热熔化钎料浸润铜导体表面,冷却后形成连接结构。行业普遍采用无铅环保 Sn-Ag-Cu 焊材,焊接温度通常控制在 260~320℃,具体依端子热容量和钎料型号调整,需避免长时间高温损伤绝缘层。锡焊工艺适配小信号、低电流设备,例如医疗监护仪、板端连接器引线。
锡焊的短板在于焊点刚性大,持续往复振动环境下容易产生应力开裂,同时存在焊锡沿铜丝毛细上爬现象,导体柔性下降,动态运动场景需要增加应力释放结构。适合样机打样、小批量精密线束。
超声波金属焊接
超声波焊接属于固态焊接,20kHz 至 40kHz 高频机械振动在压力作用下摩擦破碎导体表面氧化膜,金属原子相互扩散实现结合,全程不熔化基材,无需焊锡、助焊剂。焊点接触电阻低,热影响范围极小,可实现铜与铝异种金属焊接,广泛应用储能 BMS、机器人动力线束、车载高压采样线束。
成品焊点一体化程度高,抗热循环性能优异,长期震动工况下电阻漂移幅度小。设备参数需要针对线材截面积、端子厚度做标定,适合中大批量稳定生产。
激光焊接
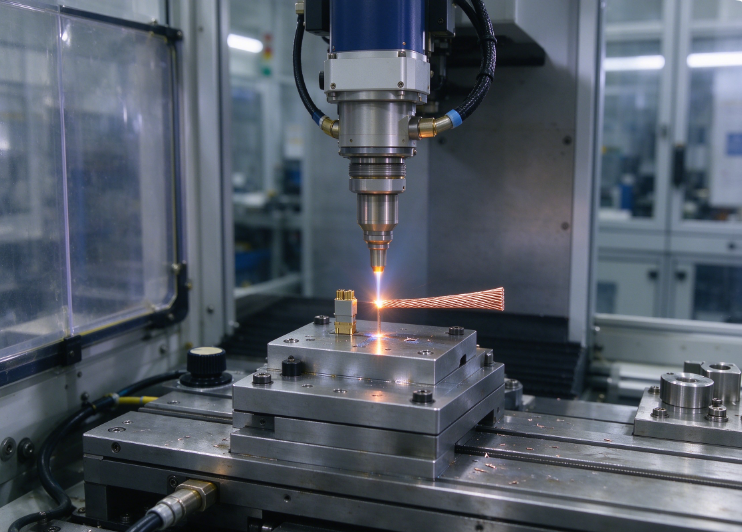
激光焊接依靠高密度激光束局部熔化金属基材形成熔池,冷却后熔合一体。焊接精度高,焊点尺寸可控,适合微型端子、薄壁精密结构。热集中性强,加工速度快。
该工艺对工件定位精度、导体洁净度要求高,高温易产生金属氧化层,设备投入成本偏高。载流能力取决于焊缝设计,可覆盖小到大电流范围,但常见于精密小截面及微型端子场景。
电阻焊接
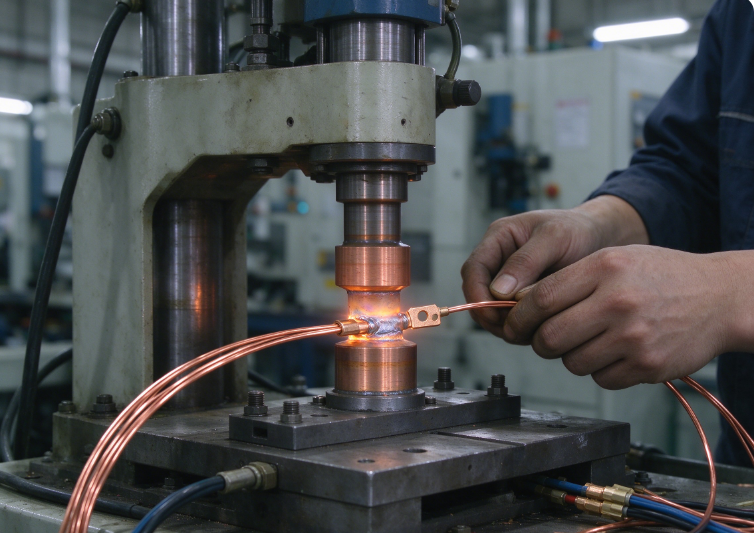
电阻焊接利用电流流过接触面产生焦耳热,使金属局部达到塑性状态并加压成型。设备结构简单,投入成本低,适合普通铜端子与铜线批量焊接。 电阻焊接瞬间发热量大,易产生飞溅和导体表面氧化,对端子清洁度和电极寿命要求较高。热量集中在接触面,热影响区域窄,多用于常规静态工业低压线束。
工艺选型要点
| 工艺 | 载流特性 | 抗振动 | 适用场景 |
|---|---|---|---|
| 锡焊 | 小电流信号 | 一般(需加应力释放) | 医疗、板端线束、样机 |
| 超声波焊 | 中大电流 | 优秀 | 储能、机器人、车载线束 |
| 激光焊 | 取决于焊缝设计,可覆盖小到大电流范围 | 优秀(略逊于超声波焊) | 微型精密端子线束 |
| 电阻焊 | 中电流 | 一般(易氧化影响疲劳) | 静态工业低压线束 |
选型优先判断设备振动幅度、额定电流、工作温度区间。动态往复运动设备,优先超声波焊接;静态精密信号线路,可选用锡焊;空间狭小的微型端子采用激光焊接。工艺方案确定后,需要配套制定拉力、接触电阻、热循环验证标准。
线束焊接品质管控要点
线束焊接完成后,需要多维度验证焊点可靠性。基础检测项目包含外观检查、直流电阻测试、拉力测试。面向高可靠场景,还需要增加冷热循环、盐雾老化测试。 外观检查重点排查虚焊、气孔、裂纹、焊料溢料损伤绝缘层等缺陷。直流电阻用于判断连接是否稳定,电阻异常升高代表焊点存在接触不良风险。拉力测试验证焊点机械强度,防止使用过程中导体脱落。
FAQ
- 超声波焊接可以焊接铝导线吗 可以,固态焊接能够实现铜铝异种金属连接,适合轻量化储能线束。
- 锡焊线束能否用于持续振动机械臂 不推荐,除非采用特殊工艺(如预成型应力释放环、涂覆硅胶固定焊点),否则刚性焊点容易疲劳断裂,动态场景优先超声波焊接并增加应力保护。
- 线束焊接后需要哪些检测项目 常规包含外观检查、直流电阻测试、拉力测试,高可靠产品增加冷热循环、盐雾老化测试。
完整线束方案设计时,焊接工艺需要和端子选型、线缆规格、连接器结构协同评估,匹配整机长期工作环境,降低后期失效风险。